Produttore di utensili da taglio in carburo: Gradi, processo di produzione e valutazione del fornitore
News Details
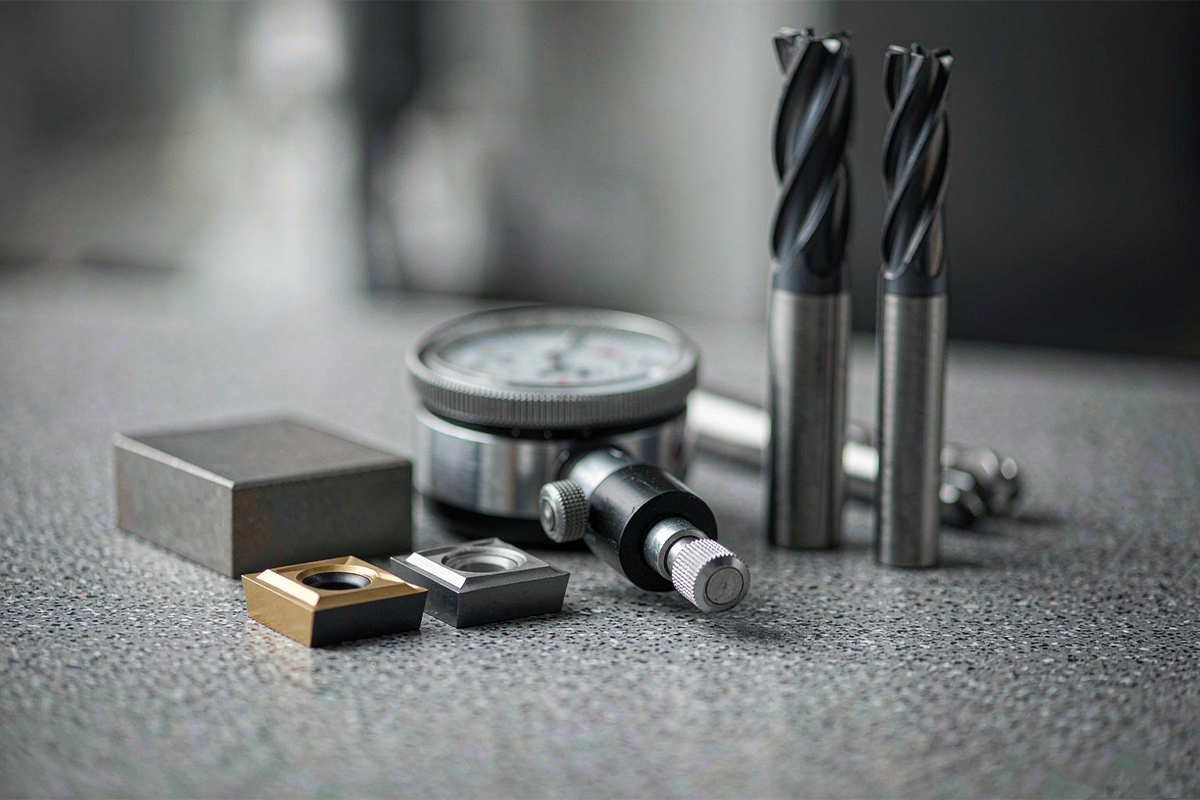
Cosa fa realmente un produttore di utensili da taglio in carburo
Un produttore di utensili da taglio in carburo trasforma la polvere di carburo di tungsteno in utensili da taglio finiti: frese a candela, trapani, alesatori, inserti e utensili a forma speciale utilizzati nella lavorazione dei metalli, nella costruzione di stampi, nella lavorazione automobilistica e aerospaziale. Dietro questa semplice descrizione si nascondono due capacità molto diverse. La prima è la metallurgia delle polveri: formulazione, pressatura e sinterizzazione del substrato in carburo cementato. La seconda è la produzione di utensili di precisione: affilatura di scanalature e spigoli, applicazione di rivestimenti e verifica della geometria con tolleranze al livello del micron.
Comprendere queste capacità è importante per gli acquirenti, perché non tutti i fornitori eseguono ogni fase internamente. Alcuni produttori acquistano grezzi di barre sinterizzate e si concentrano sulla rettifica e sul rivestimento; altri controllano l'intero percorso dalla polvere al tagliente finito. Nessuno dei due modelli è automaticamente migliore, ma la divisione delle responsabilità determina chi risponde quando un lotto fallisce, ed è esattamente ciò che questo articolo aiuta gli acquirenti a valutare.
Come sono realizzati gli utensili da taglio in carburo
Il percorso di produzione è un processo consolidato di metallurgia delle polveri con cinque fasi.
- Preparazione della polvere. La polvere di carburo di tungsteno (WC) viene miscelata con polvere di legante di cobalto (Co) e, per alcune qualità, con piccole aggiunte di altri carburi. La miscela viene macinata a umido in mulini a sfere per una dispersione uniforme, quindi essiccata a spruzzo in granuli a flusso libero.
- Pressatura. La polvere granulata viene pressata in forma mediante pressatura a stampo o pressatura isostatica. In questa fase il compattato è fragile, spesso paragonato al gesso, e viene chiamato compattato verde.
- Sinterizzazione. Il compattato viene sinterizzato in forni sottovuoto o a pressatura isostatica a caldo (HIP), tipicamente a circa 1350–1500 °C. Il cobalto si fonde e lega i grani di WC, e la parte si riduce di dimensioni lineari di circa il 18–20%, quindi il controllo della contrazione è fondamentale per la precisione dimensionale.
- Rettifica. I grezzi sinterizzati, ora quasi duri come il diamante, vengono rettificati su affilatrici CNC multi-asse con mole diamantate. La geometria della scanalatura, l'angolo di spoglia, l'angolo di rilievo e la concentricità vengono definiti qui; i diametri del gambo vengono comunemente rettificati con tolleranza h5 o h6.
- Rivestimento e preparazione del tagliente. I rivestimenti PVD sottili, tipicamente di pochi micron di spessore, vengono applicati dopo la levigatura del tagliente o altra preparazione del tagliente per aumentare la durezza, la resistenza al calore e le prestazioni antiaderenti.
Ogni fase aggiunge valore e ognuna può introdurre variazioni. Gli acquirenti che valutano un produttore esaminano quindi non solo l'utensile finale, ma anche il modo in cui ogni fase è controllata.
Qualità del carburo di tungsteno: dimensione dei grani e contenuto di cobalto
Il carattere prestazionale di una qualità di carburo è determinato principalmente da due variabili: il contenuto di cobalto e la dimensione dei grani di WC. Il cobalto fornisce tenacità; il WC fornisce durezza e resistenza all'usura. Un contenuto inferiore di cobalto e grani più fini aumentano la durezza e la resistenza all'usura; un contenuto maggiore di cobalto e grani più grossolani migliorano la resistenza alla scheggiatura e all'urto.
| Classe di qualità | Dimensione tipica del grano di WC | Contenuto tipico di cobalto | Direzione tipica dell'applicazione |
|---|---|---|---|
| Fine / submicron | 0,4–0,8 μm | 8–12% | Acciai generici e ghisa; spigoli fini per finitura |
| Ultra-fine | 0,2–0,4 μm | 8–10% | Acciai temprati, titanio, utensili a microdiametro |
| Tenacità ricca di cobalto | 0,8–1,0 μm | 12–15% | Tagli interrotti pesanti, sgrossatura, configurazioni instabili |
Il campionamento della durezza sugli utensili finiti rientra comunemente nell'intervallo HRA 88–93, e i controlli metallografici verificano la porosità e la distribuzione dei grani. Gli acquirenti non devono diventare metallurgisti, ma richiedere a un fornitore di indicare la dimensione dei grani, il contenuto di cobalto e l'applicazione prevista per ogni qualità è una richiesta ragionevole e rivelatrice.
Ispezione della qualità degli utensili in carburo e tracciabilità dei lotti
La qualità degli utensili in carburo è dimostrata dalla misurazione, non dall'aspetto. Il sistema di ispezione di un produttore capace copre tipicamente:
- Controlli in ingresso e in processo — rapporti di prova dei lotti per la polvere di carburo o il grezzo di barra e monitoraggio del processo di pressatura e sinterizzazione.
- Ispezione geometrica — micrometri laser e ispezione ottica automatizzata confrontano il diametro di taglio, l'angolo di spoglia, l'angolo di rilievo e l'angolo di elica con la specifica approvata; i soli micrometri manuali non possono verificare una geometria a elica variabile.
- Controllo della concentricità — la concentricità totale dell'indicatore influisce sulla ripartizione del carico di taglio tra le scanalature; un'eccessiva eccentricità concentra il carico su un solo tagliente e riduce bruscamente la durata dell'utensile.
- Verifica del rivestimento — controlli dello spessore e dell'aderenza del rivestimento, poiché i parametri di rivestimento influenzano sia l'affilatezza del tagliente sia la durata dell'usura.
- Documentazione — rapporti di ispezione del primo articolo per utensili nuovi o personalizzati, certificati di qualità a livello di lotto per la produzione ripetuta e registrazioni che consentono di risalire a un lotto attraverso la produzione.
Un'avvertenza sui certificati: un certificato ISO 9001 conferma un sistema di gestione della qualità strutturato. Di per sé non garantisce zero difetti su uno specifico loto, motivo per cui i record di ispezione a livello di prodotto sono tanto importanti quanto la certificazione a livello di sistema.
Utensili in carburo personalizzati per applicazioni OEM
I cataloghi standard non possono coprire ogni caratteristica della parte. Cavità profonde, profili a gradini, operazioni combinate e raggi non standard spesso giustificano un utensile personalizzato o modificato, ed è qui che si manifesta la capacità ingegneristica di un produttore.
Un processo personalizzato disciplinato funziona a step: revisione del disegno, in cui vengono definiti materiale, geometria, riferimenti, tolleranze e punti di ispezione critici; approvazione del campione, con record di misurazione e una prova di lavorazione rappresentativa; un ordine pilota, che verifica la ripetibilità su più di un singolo campione; e fornitura ripetuta, ordinata rispetto a una revisione del disegno congelata con notifica delle modifiche concordata in anticipo. Gli acquirenti dovrebbero anche chiarire chi possiede ogni decisione di progettazione: l'acquirente può specificare la parte finita mentre il produttore propone la geometria di taglio, ed entrambe le parti dovrebbero approvare il disegno dell'utensile finale prima della produzione.
Criteri di valutazione dei fornitori di utensili da taglio in carburo
Qualificare un fornitore è più semplice quando la valutazione è strutturata. I punti di controllo di seguito riflettono la pratica comune nelle recensioni di approvvigionamento.
| Area di valutazione | Cosa verificare | Perché è importante |
|---|---|---|
| Proprietà del processo | Quali fasi sono interne: rettifica, rivestimento, ispezione finale | Chiarisce chi è responsabile quando un lotto fallisce |
| Controllo dei materiali | Specifiche di qualità e rapporti di prova dei lotti per i grezzi | Grezzi inconsistenti producono una durata dell'utensile imprevedibile |
| Capacità di rettifica | Attrezzatura di rettifica CNC e compensazione dell'usura della mola | Mantiene la geometria coerente durante una produzione |
| Metrologia | Ispezione ottica o laser più reportistica di lotto | Trasforma le affermazioni di qualità in record verificabili |
| Affidabilità della fornitura | Tempi di consegna, capacità residua, tracciabilità del riordino | Protegge i programmi di produzione al picco della domanda |
| Supporto applicativo | Analisi dei guasti e raccomandazioni sui parametri | Risolve i problemi di usura prematura invece di incolpare la configurazione |
Una prova di lavorazione controllata rimane l'evidenza più forte. Materiale, macchina, supporto e regole di misurazione fissi, registrati su più utensili e lotti, rivelano la coerenza in modo che un singolo campione perfetto non può.
Carburo integrale rispetto agli inserti in carburo indicizzabile
Entrambi i formati utilizzano carburo cementato, ma si adattano a lavori diversi. Gli inserti indicizzabili sono punte di taglio sostituibili bloccate nei supporti; quando un tagliente si usura, l'inserto viene ruotato o sostituito, il che si adatta a diametri più grandi, tornitura e facchinaggio ad alto volume dove l'economia dei bordi è importante. Gli utensili in carburo integrale sono rettificati da un singolo grezzo; offrono maggiore rigidità, si adattano a diametri più piccoli e geometrie complesse come frese a candela e trapani, e mantengono spigoli più affilati e precisi per la finitura.
La decisione pratica segue l'operazione: laddove la frequenza di sostituzione del tagliente e la rigidità del corpo utensile dominano, gli utensili indicizzabili spesso vincono; dove dominano la precisione geometrica, i diametri piccoli o i bordi finiti affilati, il carburo integrale è di solito la soluzione migliore.
Costo dell'utensile in carburo per parte
Il prezzo unitario è un comparatore debole per gli utensili in carburo perché gli utensili con vite diverse producono quantità di output diverse. Un semplice controllo di pareggio aiuta: se l'utensile A produce un certo numero di parti accettabili, l'utensile B deve durare di più in proporzione al suo premio di prezzo: la sua vita utile richiesta è uguale alla vita dell'utensile A moltiplicata per il rapporto tra il prezzo dell'utensile B e il prezzo dell'utensile A. Al di sotto di quella vita di pareggio, lo strumento più economico vince sul costo diretto; al di sopra, lo strumento premium lo fa.
Il costo diretto degli utensili è ancora solo una parte del quadro. Il tempo macchina per parte, la frequenza di cambio utensile, il rischio di scarto e i tempi di fermo dovuti a guasti imprevedibili appartengono tutti al confronto. Un utensile leggermente più costoso che funziona in modo prevedibile spesso riduce il costo totale per parte buona anche quando il suo prezzo di acquisto è più alto.
Punti chiave per gli acquirenti
Un produttore capace di utensili da taglio in carburo è definito da fasi di processo controllate, specifiche di qualità dichiarate, record di ispezione verificabili e gestione disciplinata del lavoro personalizzato. Gli acquirenti che chiedono quali fasi vengono eseguite internamente, richiedono documentazione di qualità e di lotto e convalidano le prestazioni con prove controllate raccolgono le prove necessarie per confrontare i fornitori sul costo totale per parte buona piuttosto che sul solo prezzo unitario.


