Frese di Precisione per Fresatrici CNC: Guida Pratica su Tipi, Scelta e Precisione di Lavorazione
News Details
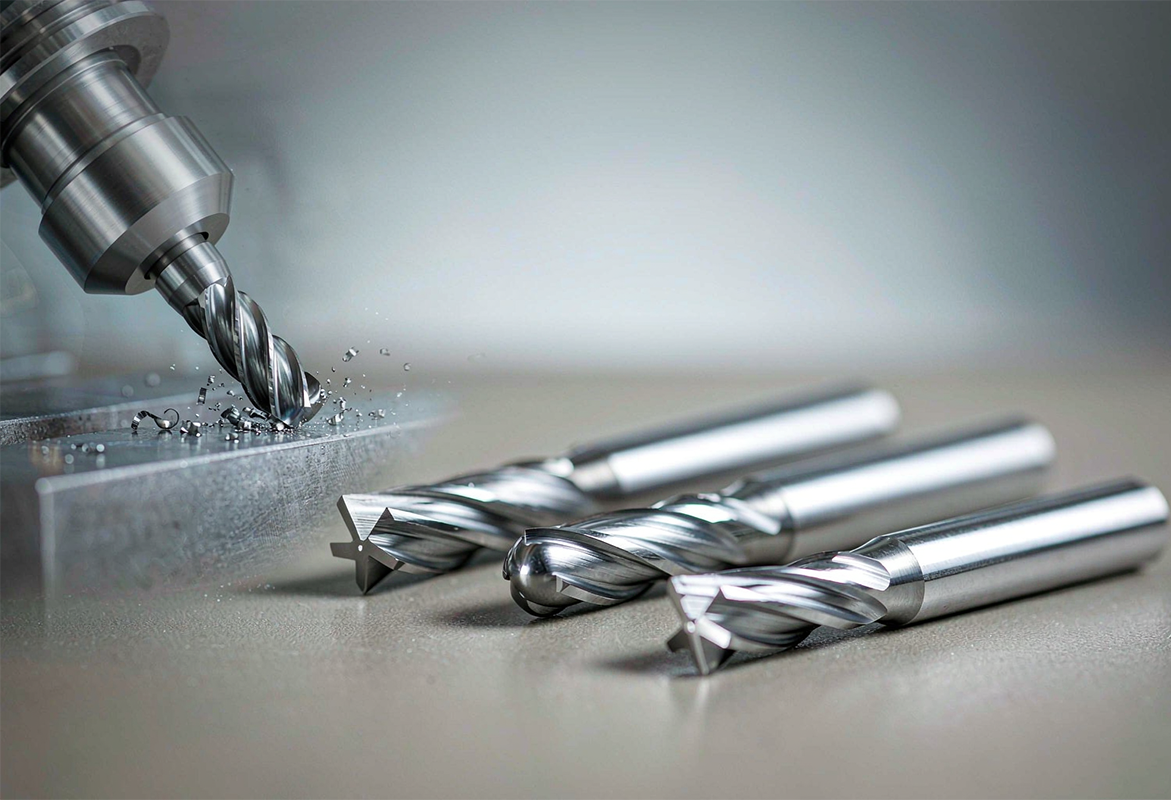
Cosa sono gli utensili di fresatura CNC di precisione?
Gli utensili di fresatura CNC di precisione sono gli utensili da taglio rotanti utilizzati sulle fresatrici a controllo numerico per rimuovere materiale da un pezzo con accuratezza controllata e ripetibile. Essi comprendono frese a candela in metallo duro integrale, frese a punta sferica, frese a raggio elicoidale, frese sgrossatrici e di finitura, e frese a spalla, ciascuna sagomata per una diversa attività di taglio. Ciò che distingue un utensile di precisione da uno universale non è una singola caratteristica, bensì una combinazione di qualità del substrato, geometria, rivestimento e parametri di taglio utilizzati.
Per gli acquirenti internazionali, le domande pratiche sono sempre le stesse: quale tipo di fresa si adatta alla geometria del pezzo, quale substrato e rivestimento corrispondono al materiale del pezzo, quale tolleranza e finitura superficiale si possono realisticamente ottenere, e come il numero dei taglienti e l'estensione dell'utensile influenzano la stabilità. Questo articolo risponde a queste domande una per una, utilizzando pratiche di lavorazione ampiamente accettate anziché affermazioni di marketing.
Tipi e applicazioni delle frese per fresatura CNC
Ogni famiglia di frese risolve un problema di lavorazione diverso, e abbinare la famiglia all'operazione è la prima decisione di selezione.
- Le frese a candela quadra hanno estremità di taglio piatte con spigoli vivi di 90 gradi. Sono la famiglia più versatile e vengono utilizzate per cave, fresatura laterale, lavorazione di tasche e fresatura generale dove sono necessari spigoli puliti.
- Le frese a candela a punta sferica hanno una punta di taglio arrotondata. Sono la scelta standard per il contornaggio 3D, la lavorazione di stampi e matrici, i raccordi e le superfici curve complesse, dove il contatto puntuale produce transizioni più morbide.
- Le frese a candela a raggio di spigolo combinano un'estremità piatta con un piccolo raggio agli angoli. Il raggio distribuisce le forze di taglio su un'area più ampia, quindi queste frese resistono alla scheggiatura e durano più a lungo delle frese quadre nelle lavorazioni pesanti e nelle produzioni di lunga durata.
- Le frese sgrossatrici utilizzano taglienti seghettati per spezzare i trucioli in piccoli pezzi. Esse rimuovono grandi volumi di materiale rapidamente con forze di taglio ridotte e preparano il pezzo per la finitura.
- Le frese di finitura prioritizzano la qualità superficiale e l'accuratezza dimensionale, di solito con taglienti più lisci e un numero di taglienti superiore, e vengono utilizzate nella passata finale.
- Le frese a spalla coprono un'ampia diametro con molteplici taglienti e lavorano grandi superfici piane in modo efficiente, come la fresatura di una piastra o di una base di un alloggiamento prima dell'ulteriore lavorazione.
Un errore comune nella selezione è scegliere solo in base al diametro. Il diametro è importante, ma il numero dei taglienti, la lunghezza dei taglienti, la geometria degli spigoli e il rivestimento determinano se l'utensile funziona effettivamente nell'operazione prevista.
Frese a candela in metallo duro per fresatura CNC: metallo duro vs HSS
La decisione sul substrato si riduce principalmente al metallo duro integrale rispetto all'acciaio rapido (HSS). Il metallo duro integrale, sinterizzato da grani di carburo di tungsteno con un legante di cobalto, è significativamente più duro e rigido dell'HSS. La sua maggiore rigidità riduce la deflessione dell'utensile, il che supporta direttamente una maggiore accuratezza dimensionale e pareti più diritte. Il metallo duro resiste anche a velocità di taglio molto più elevate, il che riduce i tempi ciclo nella lavorazione di produzione.
| Proprietà | Acciaio Rapido (HSS) | Metallo Duro Integrale |
|---|---|---|
| Durezza | Inferiore; si ammorbidisce ad alte temperature di taglio | Molto superiore; mantiene il tagliente ad alta velocità |
| Rigidità | Inferiore; maggiore rischio di deflessione e vibrazione | Circa tre volte più rigido; meno deflessione |
| Tenacità | Superiore; tollera vibrazioni e tagli interrotti | Inferiore; più fragile, necessita di un'installazione stabile |
| Uso migliore | Materiali morbidi, prototipi, brevi produzioni, macchine meno rigide | Materiali duri, lavorazione ad alta velocità, produzione di precisione |
| Riaffilatura | Facile ed economica | Possibile; la riaffilatura e il ri-rivestimento costano di più |
Il metallo duro costa di più per utensile rispetto all'HSS, ma nella lavorazione di volumi elevati o di materiali duri, la maggiore durata dell'utensile e le velocità di taglio più elevate di solito si traducono in un costo inferiore per pezzo. L'HSS rimane una scelta sensata per materiali morbidi, brevi produzioni e macchine meno rigide.
Selezione del rivestimento per frese a candela: TiAlN, AlTiN, DLC e oltre
I rivestimenti sono strati duri sottili applicati tramite processi PVD o CVD. Essi aumentano la durezza superficiale, riducono l'attrito e proteggono il substrato dal calore di taglio, il che estende la durata dell'utensile e stabilizza le prestazioni a velocità più elevate.
- TiN (nitruro di titanio) è un rivestimento universale per materiali ferrosi con resistenza al calore moderata.
- TiAlN e AlTiN formano uno strato protettivo di ossido di alluminio a temperatura elevata, il che li rende la scelta comune per acciaio al carbonio, acciaio legato, acciaio inossidabile e acciaio temperato a velocità medie e alte.
- AlCrN e TiSiN sono adatti per acciai inossidabili e leghe ad alta temperatura come Inconel e titanio, dove il calore e l'usura sono severi.
- I rivestimenti ZrN e DLC, e gli utensili non rivestiti con eliche lucidate a specchio, sono la scelta corretta per l'alluminio e altre leghe non ferrose, perché il loro basso attrito sopprime il bordo di deposito.
Due precauzioni sono importanti nella pratica. In primo luogo, i rivestimenti contenenti alluminio come TiAlN e AlTiN reagiscono chimicamente con i pezzi in alluminio, causando la saldatura dei trucioli al tagliente, quindi non devono essere utilizzati su leghe non ferrose. In secondo luogo, un rivestimento non può compensare un substrato debole, una rigidità insufficiente o parametri di taglio errati; esso estende le prestazioni solo quando le condizioni di base sono corrette.
Tolleranza di fresatura CNC e finitura superficiale
La fresatura CNC standard su apparecchiature ben mantenute mantiene tipicamente tolleranze dimensionali nell'intervallo di circa ±0,05 mm a ±0,13 mm. Tolleranze più strette, comunemente intorno a ±0,01 mm, sono ottenibili con apparecchiature di fresatura di precisione standard quando il controllo del processo è rigoroso: bloccaggio stabile del pezzo, minima sporgenza dell'utensile, parametri di taglio controllati e gestione costante dell'usura dell'utensile. Risultati di ultra-precisione al di sotto di tale intervallo richiedono apparecchiature e condizioni specializzate.
La finitura superficiale segue la stessa logica. Con parametri ottimizzati, le superfici fresate di precisione possono raggiungere Ra 0,8 μm o meglio direttamente dal processo di taglio, riducendo o eliminando la lucidatura secondaria. I fattori chiave comprendono l'avanzamento per dente, il passo laterale, la geometria dell'utensile, l'attrito del rivestimento e la strategia del refrigerante. Una velocità di taglio eccessiva o una sporgenza dell'utensile eccessiva aumentano le vibrazioni e il calore, ed entrambi deteriorano sia l'accuratezza che la finitura.
Gli acquirenti dovrebbero anche evitare di specificare eccessivamente. Tolleranze strette generalizzate su caratteristiche non funzionali moltiplicano il tempo ciclo senza migliorare le prestazioni di assemblaggio; le indicazioni strette sono riservate meglio per fori funzionali, superfici di tenuta e caratteristiche di accoppiamento.
Guida al numero di taglienti delle frese a candela
Il numero dei taglienti controlla l'equilibrio tra lo spazio per i trucioli e la densità dei taglienti.
- Le frese a due taglienti offrono ampie gole per i trucioli. Sono adatte per l'alluminio e altri materiali morbidi e gommosi dove l'evacuazione dei trucioli è dominante.
- Le frese a tre taglienti bilanciano una rimozione di materiale più veloce con una finitura migliore e sono un'opzione intermedia flessibile per la lavorazione dell'alluminio.
- Le frese a quattro o più taglienti forniscono più taglienti e una maggiore rigidità del nucleo. Sono adatte per acciaio e leghe più dure, e i numeri di taglienti elevati sono preferiti nelle passate di finitura dove il carico di truciolo è leggero e la qualità superficiale è più importante.
L'angolo di elica funziona insieme al numero di taglienti: angoli di elica più elevati intorno ai 35–45 gradi migliorano l'evacuazione dei trucioli nei materiali più morbidi, mentre angoli più bassi intorno ai 10–30 gradi riducono le vibrazioni in quelli più duri.
Frese sgrossatrici vs frese di finitura
La sgrossatura e la finitura sono lavori diversi, e utilizzare una sola fresa per entrambi di solito compromette entrambi i risultati. Le frese sgrossatrici rimuovono rapidamente la maggior parte del materiale con taglienti seghettati e forze di taglio ridotte, lasciando un piccolo sovrametallo uniforme per la passata successiva. Il loro risultato è la velocità, non la qualità superficiale. Le frese di finitura effettuano quindi tagli leggeri per raggiungere la dimensione finale e la finitura superficiale richiesta, utilizzando numeri di taglienti più elevati e geometrie più lisce.
Mantenere separate le due fasi protegge anche l'accuratezza. Un utensile di finitura che inizia su materiale pesante si usura in modo non uniforme, e l'usura dell'utensile cambia la geometria effettiva di taglio, il che si manifesta come una deriva dimensionale in un lotto. Pianificare sgrossatura e finitura come operazioni separate con utensili dedicati mantiene la passata finale prevedibile.
Selezione della fresa in base al materiale del pezzo
Il materiale del pezzo determina insieme geometria, substrato e rivestimento.
- Alluminio e leghe non ferrose: taglienti affilati, superfici lucidate o non reattive, e geometrie a due o tre taglienti per l'evacuazione dei trucioli. Evitare i rivestimenti TiAlN e AlTiN.
- Acciai al carbonio e legati: metallo duro integrale rivestito, tipicamente TiAlN o AlTiN, con quattro o più taglienti e geometria del tagliente robusta.
- Acciaio inossidabile: geometrie in metallo duro tenace con rivestimenti resistenti al calore come AlCrN o AlTiN, velocità moderate e controllo affidabile del calore per resistere all'indurimento da lavoro e al bordo di deposito.
- Titanio e leghe ad alta temperatura: installazioni rigide, rivestimenti resistenti al calore come AlCrN o TiSiN, basse velocità di taglio e controllo attento del carico di truciolo.
- Acciai temperati: substrati in metallo duro ad alta durezza con rivestimenti di classe TiAlN o TiSiN e bloccaggio stabile a bassa vibrazione.
Una verifica pratica prima dell'acquisto è confermare quattro elementi: il materiale, l'operazione, la geometria richiesta e il requisito di finitura, quindi abbinare il numero dei taglienti, il rivestimento, il substrato e l'estensione ad essi. Quando sono coinvolte pareti sottili o tolleranze strette, prioritizzare la rigidità rispetto alla massima velocità di taglio.
Punti chiave per gli acquirenti di utensili di fresatura CNC di precisione
La precisione nella fresatura CNC deriva da decisioni abbinate, non da una singola specifica: la famiglia di frese giusta per l'operazione, il substrato e il rivestimento giusti per il materiale, un numero di taglienti che si adatta al carico di truciolo, e parametri di taglio e bloccaggio del pezzo che mantengono la deflessione e il calore sotto controllo. Gli acquirenti che definiscono prima il materiale, l'operazione, la geometria e i requisiti di finitura possono confrontare i fornitori in base a quanto bene ciascun utensile soddisfa tali requisiti, piuttosto che solo in base al prezzo.
Per gli acquirenti che richiedono raccomandazioni a un fornitore di utensili, la richiesta più utile include il materiale del pezzo, l'operazione di lavorazione e la tolleranza o finitura target, insieme alle informazioni sulla rigidità della macchina. Con questi dati, un fornitore può abbinare substrato, rivestimento, numero di taglienti ed estensione dell'utensile all'applicazione effettiva invece di quotare solo in base alle dimensioni.


