Fresa a T personalizzata: dimensioni, sequenza di lavorazione e come ordinare secondo disegno
News Details
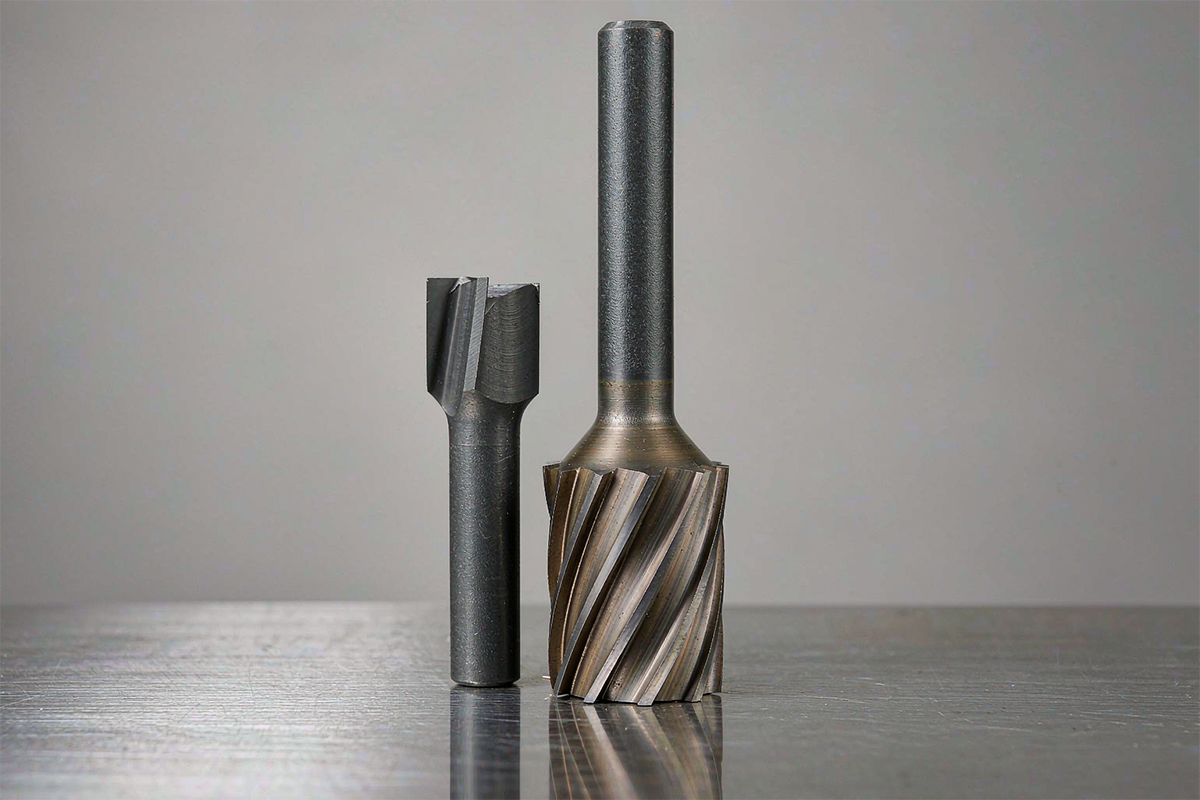
Che cos'è una fresa a tassello T personalizzata?
Una fresa a tassello T personalizzata è una fresa costruita per lavorare la sezione più larga e sottosquadro di una scanalatura a T, la parte che si trova sotto un'apertura più stretta. La sua geometria è immediatamente riconoscibile: un gambo cilindrico, un collo a diametro ridotto e una testa di taglio più larga all'estremità. La testa esegue il taglio dell'incavo in larghezza e altezza, mentre il collo ridotto passa attraverso l'apertura soprastante senza toccare le pareti finite.
Le dimensioni standard di catalogo coprono molte scanalature comuni, ma i pezzi reali raramente rientrano in un catalogo. Larghezze di scanalatura non standard, altezze di scanalatura insolite, condizioni di clearance del collo strette, requisiti di profondità, caratteristiche di dimensioni in pollici o dettagli degli angoli come smussi e raggi richiedono tutti uno strumento costruito ad hoc per il pezzo, piuttosto che il pezzo adattato allo strumento. Questa è la definizione pratica di una fresa a T personalizzata: il diametro della testa, la larghezza di taglio, il diametro del collo, la lunghezza del collo, il gambo e la lunghezza complessiva vengono prodotti in base alla sezione della scanalatura del cliente e alle condizioni di lavorazione, invece di essere selezionati da un elenco di dimensioni fisso.
Questo articolo spiega come vengono specificati questi utensili, come funziona la sequenza di lavorazione, quali informazioni sono necessarie per un ordine personalizzato e in che modo l'utensile differisce dai suoi simili nella famiglia della lavorazione delle scanalature.
Dimensioni della fresa a T e gioco del collo
La selezione inizia con cinque dimensioni, e ognuna risponde a una domanda diversa sulla scanalatura.
| Dimensione | Cosa corrisponde | Perché è importante |
|---|---|---|
| Diametro della testa | Larghezza dell'incavo e apertura di ingresso | La testa deve produrre la larghezza finale dell'incavo e allo stesso tempo passare attraverso il percorso di accesso |
| Spessore testa (larghezza di taglio) | Altezza della scanalatura tra le facce superiore e inferiore | Imposta la dimensione assiale dell'incavo in una passata; troppo sottile significa più passate a gradini |
| Diametro del collo | Larghezza dell'apertura della fessura, con gioco laterale | Il collo deve avere un gioco adeguato rispetto alle pareti dell'apertura lungo tutto il percorso di taglio, non solo in ingresso |
| Raggiungimento (lunghezza del collo) | Profondità dell'incavo sotto la faccia di riferimento | Posiziona correttamente la testa; il riferimento utilizzato sul disegno dell'utensile deve corrispondere al disegno del pezzo |
| Gambo e lunghezza complessiva | Tipo di supporto e sporgenza utilizzabile | Determina la rigidità e se l'utensile assemblato raggiunge la caratteristica senza collidere |
Due controlli sono facili da perdere. Innanzitutto, la tolleranza della testa e il gioco del collo hanno scopi diversi e dovrebbero essere controllati separatamente: una misurazione singola della dimensione della testa non dimostra che il collo ha un gioco adeguato rispetto all'apertura. In secondo luogo, la dimensione della portata viene misurata rispetto al riferimento mostrato sul disegno dell'utensile; non è intercambiabile con lo spessore della testa o con una lunghezza del collo scelta liberamente. Le frese a T comunemente disponibili in commercio coprono diametri della testa da circa 3 a 20 mm con larghezze di taglio da circa 0,5 a 8 mm, e la produzione personalizzata si estende ben oltre questi intervalli in entrambe le direzioni.
Come lavorare una scanalatura a T: lavorare prima la scanalatura pilota
Una fresa a T non può penetrare nel materiale solido come fa una fresa per scanalature. La testa più larga non ha percorso di ingresso nel pezzo finché non esiste un ingresso, quindi la sequenza standard prevede due fasi.
La prima fase consiste nel lavorare la scanalatura pilota, ovvero l'apertura stretta, utilizzando una fresa a spallamento o una fresa per scanalature adatta alla larghezza dell'apertura e profonda almeno quanto la scanalatura a T finita. La seconda fase prevede l'ingresso con la fresa a T: la testa raggiunge al di sotto dell'apertura e lavora l'incavo con passate radiali, mentre il collo si sposta all'interno della scanalatura pilota. Nei pezzi in cui un'estremità della caratteristica è aperta, la testa può entrare dal lato aperto e la scanalatura pilota può essere abbreviata o eliminata, ma ciò deve essere confermato dal pezzo effettivo, non dato per scontato.
La sequenza ha conseguenze pratiche. La larghezza della scanalatura pilota determina il diametro massimo del collo, il quale a sua volta limita il diametro della testa e la rigidità; un'apertura più larga consente un collo più robusto e una taglio più stabile. La profondità della scanalatura deve essere verificata prima della fase di incavo, poiché la testa si posiziona sul fondo della scanalatura pilota. E poiché la testa taglia sulla sua periferia e su entrambe le facce all'interno di uno spazio ristretto, la fresatura a salire con ingaggio ridotto ed efficace evacuazione del truciole mantiene i carichi prevedibili.
Requisiti per i disegni di frese a T personalizzate
Un ordine personalizzato è valido solo quanto le informazioni su cui si basa. La richiesta più utile contiene quattro gruppi di dettagli.
- Disegno della sezione della scanalatura. Una sezione trasversale che mostra la larghezza dell'apertura, la larghezza dell'incavo, l'altezza della scanalatura e la profondità rispetto a una faccia di riferimento identificata, con tolleranze sulle dimensioni di taglio indicate separatamente dalle dimensioni di gioco.
- Informazioni di ingresso. Indica se un'estremità della scanalatura è aperta, la larghezza e la profondità della scanalatura pilota, e qualsiasi dispositivo di fissaggio o pareti adiacenti che limitino il percorso dell'utensile. Un breve disegno della vista di ingresso previene la maggior parte degli errori di dimensionamento.
- Materiale e condizione del pezzo. Lega, durezza e indicazione se il taglio è continuo o interrotto, poiché questi fattori determinano il substrato, la geometria e il rivestimento.
- Contesto di lavorazione. Tipo di macchina e supporto, sporgenza attesa dell'utensile, disponibilità di refrigerante e dimensione del lotto di produzione. Le informazioni sulla rigidità sono più importanti delle dimensioni nominali quando il collo è lungo.
Con questi dati, un fornitore può proporre dimensioni di testa, collo e portata rispetto alla sezione effettiva, confermare quali tolleranze sono funzionali e fornire un preventivo realistico. Un flusso personalizzato disciplinato prevede quindi la revisione del disegno, l'approvazione del campione con registrazioni di misurazione, una quantità pilota per verificare la ripetibilità e una fornitura ripetuta rispetto a una revisione del disegno congelata. Gli acquirenti che specificano i punti di controllo, ad esempio il diametro della testa, lo spessore della testa e l'ovalizzazione del collo, nella fase di richiesta ricevono utensili che possono essere verificati all'arrivo, non solo ammirati.
Fresa a T personalizzata per alluminio vs acciaio
Il materiale modifica l'utensile prima di qualsiasi altra cosa.
Per l'alluminio e altre leghe non ferrose, le priorità sono i taglienti affilati e lo spazio per i trucioli. Teste con due o tre eliche con eliche lucidate, o versioni rivestite in DLC dove è importante la durata del tagliente, evacuano i trucioli grandi e appiccicosi che l'alluminio produce. I rivestimenti contenenti alluminio come TiAlN e AlTiN dovrebbero essere evitati su pezzi in alluminio: la chimica del rivestimento reagisce con il materiale del pezzo e favorisce l'accumulo di materiale sul tagliente e la saldatura dei trucioli.
Per l'acciaio al carbonio, l'acciaio legato e l'acciaio inossidabile, il carburo metallico duro rivestito è la norma. I rivestimenti AlTiN o TiSiN gestiscono le temperature di taglio, e quattro o più eliche forniscono il supporto al tagliente e la finitura necessari per i materiali più duri, a costo di uno spazio per i trucioli più stretto, che è accettabile perché i trucioli di acciaio sono più piccoli e meglio spezzati. L'acciaio inossidabile aggiunge un comportamento di indurimento da lavoro, quindi le velocità di avanzamento dovrebbero rimanere sufficientemente alte per tagliare piuttosto che sfregare, e il controllo del calore tramite refrigerante o getto d'aria è importante quanto la scelta del rivestimento.
Tra i due, la velocità di taglio differisce più della geometria: l'alluminio lavora velocemente, l'acciaio lavora notevolmente più lentamente e gli acciai temprati ancora più lentamente con taglienti rinforzati. Indicare il materiale in fase di richiesta non è quindi una formalità: cambia l'utensile che viene prodotto.
Fresa a T vs fresa a coda di rondine vs fresa per Woodruff
Tre frese specializzate lavorano tre diverse famiglie di incavi, e non sono intercambiabili anche se le loro sagome sono simili.
- Le frese a T producono un'incavo rettangolare sotto un'apertura più stretta, il profilo classico della tavola della macchina e del dispositivo di bloccaggio, tagliato dopo una scanalatura pilota.
- Le frese a coda di rondine producono pareti di incavo angolate e autobloccanti per guide di scorrimento, scanalature di posizionamento e dettagli del dispositivo. L'angolo dell'utensile deve corrispondere all'angolo sul pezzo, e la testa più larga richiede la stessa pianificazione del percorso di ingresso di un utensile a T.
- Le frese per sedi Woodruff producono la sede semicircolare per una chiavetta Woodruff su un albero. Le loro teste a forma di disco assomigliano a piccole teste a T, ma la geometria della chiavetta e della sede determina la selezione.
La lezione comune è che il diametro della testa, la larghezza di taglio, il gioco del collo e l'accesso devono essere controllati rispetto alla sezione trasversale effettiva per qualsiasi famiglia in gioco. L'aspetto simile non rende gli utensili intercambiabili per una caratteristica specifica.
Numero di eliche ed evacuazione trucioli nella lavorazione con fresa a T
Il taglio della fresa a T intrappola i trucioli dove è più difficile rimuoverli. La testa taglia su tre lati all'interno di una cavità approssimativamente delle sue dimensioni, quindi i trucioli devono risalire lungo le eliche, attraverso la scanalatura pilota, e uscire, oppure vengono ritagliati, il calore si accumula e i taglienti si usurano prematuramente.
Il numero di eliche è la leva principale. Meno eliche lasciano canali per i trucioli più grandi e sono adatte all'alluminio e agli incavi profondi e chiusi; quattro o più eliche forniscono una testa più robusta e una finitura migliore per l'acciaio, dove il volume di truciolo per dente è inferiore. Oltre al numero di eliche, tre abitudini proteggono il taglio: utilizzare passate radiali piuttosto che scanalature a larghezza intera dove il pezzo lo consente, sollevare o ritrarre periodicamente per liberare la cavità, e dirigere refrigerante o aria compressa sul taglio in modo che i trucioli escano invece di circolare. La sporgenza eccessiva dell'utensile moltiplica tutti questi problemi, quindi la portata più breve che ancora libera il pezzo è la portata corretta.
Carburo metallico duro integrale vs frese a T brasate
Due costruzioni dominano il mercato, e la scelta segue le dimensioni e il tipo di servizio.
Le frese a T in carburo metallico duro integrale sono rettificate da un'unica billetta in carburo. Offrono la massima rigidità per un dato diametro del collo, mantengono una geometria precisa della testa e sono adatte ai diametri piccoli e medi dove si trova la maggior parte del lavoro personalizzato. I loro limiti si presentano a grandi diametri della testa, dove un corpo in carburo metallico duro integrale diventa costoso e il collo ancora determina la resistenza.
Le frese a T brasate portano taglienti in carburo su un corpo in acciaio più resistente. Il gambo e il collo in acciaio assorbono gli urti, la costruzione mantiene gli utensili di grande diametro a prezzi accessibili, e la sostituzione del tagliente tramite rettifica è semplice. I compromessi sono una rigidità inferiore nella regione del collo e una precisione della geometria che dipende dalla qualità della brasatura e della rettifica, il che rende il controllo del processo del fornitore più importante, non meno.
Una regola pratica empirica: sotto circa i 12-16 mm di diametro della testa, il carburo metallico duro integrale di solito prevale per rigidità e precisione; per le dimensioni grandi della tavola della macchina e i tagli intermittenti pesanti, un utensile brasato ben realizzato può essere la scelta più economica e più tollerante.
Punti chiave per gli acquirenti di frese a T personalizzate
Una fresa a T personalizzata è specificata da cinque dimensioni: diametro della testa, spessore della testa, diametro del collo, portata e gambo, e ognuna deve essere controllata insieme alla sezione della scanalatura, al percorso di ingresso e al supporto. La scanalatura pilota viene prima nella lavorazione e vincola il collo; il materiale determina il substrato, il rivestimento e il numero di eliche; e la scelta della costruzione tra carburo metallico duro integrale e brasato segue le dimensioni della testa e il tipo di servizio. Gli acquirenti che inviano un disegno di sezione chiaro, una vista di ingresso, il materiale e il contesto della macchina ricevono utensili adatti all'applicazione invece di approssimazioni da un elenco di dimensioni, e utensili le cui dimensioni critiche possono essere ispezionate all'arrivo.


