Alesatore con foro per refrigerazione: come l'alesatura con refrigerazione interna migliora la qualità dei fori
News Details
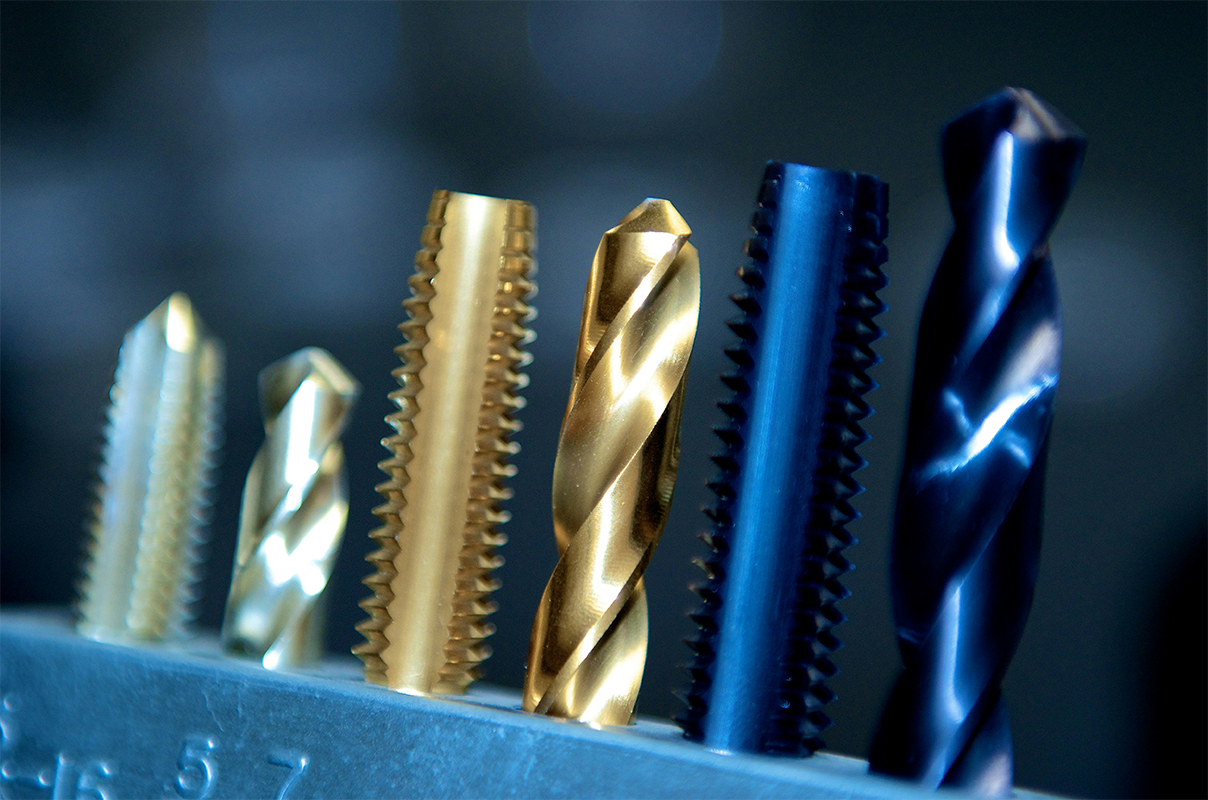
Un alesaggio con passaggio di refrigerante convoglia refrigerante pressurizzato attraverso canali interni nel corpo dell'utensile e lo rilascia direttamente sui taglienti. Questa guida spiega come funzionano questi utensili, quali condizioni macchina richiedono e come valutare tolleranze, finitura e dichiarazioni sulla durata utensile prima di effettuare un ordine.
Cosa si intende per alesaggio con passaggio di refrigerante?
Un alesaggio con passaggio di refrigerante è un utensile di alesatura di precisione con canali interni per il refrigerante ricavati nel corpo dell'utensile. Il refrigerante pressurizzato viaggia dal mandrino attraverso questi canali ed esce vicino ai taglienti, assialmente sulla punta dell'utensile o radialmente attraverso le scanalature. Invece di fare affidamento su ugelli di lavaggio esterni per raggiungere la zona di taglio, l'utensile convoglia il refrigerante esattamente dove avviene la lavorazione.
Questa progettazione è particolarmente importante laddove il refrigerante esterno fa fatica a raggiungere la zona di taglio: fori profondi, fori ciechi e materiali che producono trucioli fibrosi o aderenti. Spingendo i trucioli fuori dal foro e stabilizzando la temperatura nella zona di taglio, un alesaggio con passaggio di refrigerante aiuta a mantenere il diametro, proteggere la superficie finita e prolungare la durata dell'utensile nell'alesatura di produzione.
Perché gli alesaggi con passaggio di refrigerante in metallo duro dominano la produzione di precisione
La maggior parte degli alesaggi con refrigerante interno venduti per la produzione CNC sono realizzati in metallo duro integrale o con inserto in metallo duro. Rispetto all'acciaio rapido (HSS), il metallo duro offre una resistenza all'usura molto più elevata, mantiene le dimensioni più a lungo durante le lavorazioni di serie e supporta velocità di taglio più elevate. L'HSS rimane una scelta ragionevole per piccoli lotti e lavori di prototipazione perché è più tenace, meno costoso e facile da riaffilare; tuttavia, per l'alesatura di precisione ad alto volume, il metallo duro è il supporto abituale.
I fornitori specificano comunemente gradi di metallo duro ultrafine o a grana micro per questi utensili. Il metallo duro a grana fine mantiene un tagliente più affilato, il che riduce le forze di taglio e favorisce sia la qualità del foro sia la tenuta del tagliente. Per diametri più grandi, alcuni produttori offrono design con inserti brasati o corpo in acciaio con punte in metallo duro, che garantiscono prestazioni di refrigerazione passanti a un costo inferiore rispetto ai corpi in metallo duro integrale.
Requisiti macchina per l'alesatura con refrigerazione passante dal mandrino
Un alesaggio con passaggio di refrigerante funziona solo quando il refrigerante raggiunge effettivamente l'utensile. La macchina deve disporre di un sistema di refrigerazione passante dal mandrino (TSC), che tipicamente eroga 20–80 bar a seconda dell'applicazione. Il portautensile deve essere sigillato per il refrigerante interno — sono comuni i mandrini a pinza sigillati per refrigerante o i mandrini idraulici — perché la perdita di pressione all'interfaccia gambo-portautensile fa calare la pressione prima che il refrigerante raggiunga i taglienti.
Anche le condizioni del refrigerante sono importanti. I canali interni di questi utensili sono di piccole dimensioni, quindi l'alimentazione deve essere filtrata e il fluido da taglio solubile in acqua viene generalmente mantenuto a una concentrazione di circa il 5–8%, privo di particelle che potrebbero ostruire i passaggi. Le officine prive di mandrini TSC non possono utilizzare efficacemente utensili a refrigerazione interna; in tal caso, le configurazioni con refrigerante a pioggia esterno o MQL (lubrificazione di minima quantità) con utensili compatibili sono le alternative realistiche.
Alesatura di fori profondi ed evacuazione trucioli
I trucioli sono il nemico principale nell'alesatura di fori profondi. Quando i rapporti profondità-diametro superano circa 3:1, i trucioli non hanno un percorso di uscita naturale; si accumulano nelle scanalature, vengono ritagliati, graffiano il foro, spingono il foro fuori misura e possono rompere l'utensile. La refrigerazione interna risolve questo problema espellendo continuamente i trucioli dal foro, prima che possano accumularsi o essere ritagliati.
Con un'adeguata refrigerazione passante dal mandrino, gli acquirenti possono aspettarsi risultati stabili a rapporti di profondità che l'alesatura convenzionale non può raggiungere. I produttori di utensili generalmente valutano la foratura con refrigerazione interna fino a circa 10×D e offrono alesaggi con passaggio di refrigerante per profondità di foro fino a circa 8×D, con applicazioni più profonde che passano alla foratura a canna o ai processi BTA. Ne derivano direttamente due ulteriori vantaggi: la temperatura stabile nella zona di taglio mantiene il diametro del foro costante in un lotto di produzione e la minore variazione della forza di taglio migliora la rettilineità del foro nei fori profondi.
Pressione del refrigerante per l'alesatura
La pressione è la variabile che gli acquirenti sottovalutano più spesso. I produttori di alesaggi indicano generalmente pressioni di esercizio comprese tra circa 300 e 1000 psi (20–70 bar) per gli utensili con refrigerazione passante, e alcuni specificano 20–80 bar (300–1200 psi) a seconda della profondità del foro. Una linea guida comune: circa 20 bar è il minimo per un efficace lavaggio dei trucioli in fori fino a 5×D, mentre i fori nel range 5–10×D richiedono 40–80 bar. Al di sotto di circa 10 bar, l'evacuazione dei trucioli diventa inaffidabile e la durata dell'utensile ne risente.
| Profondità del foro | Linea guida tipica sulla pressione |
|---|---|
| Fino a 5×D | Circa 20 bar (≈300 psi) minimo per un affidabile lavaggio dei trucioli |
| 5–10×D | 40–80 bar (≈600–1200 psi) raccomandati |
Una pressione maggiore non è automaticamente migliore. Una pressione eccessiva può espandere idraulicamente il foro o danneggiare caratteristiche delicate del pezzo, quindi seguire la raccomandazione di pressione del produttore per il diametro e la profondità specifici e assicurarsi che la pompa fornisca un volume costante, non solo la pressione di picco.
Fori ciechi vs fori passanti: scelta della corretta erogazione del refrigerante
Gli alesaggi con passaggio di refrigerante sono disponibili in due stili di erogazione, e abbinarli al tipo di foro è importante. Gli utensili con alimentazione centrale inviano il refrigerante dalla parte anteriore dell'utensile. Su un foro cieco, il refrigerante colpisce il fondo del foro, rifluisce sui taglienti e spinge i trucioli verso l'alto e fuori — che è esattamente ciò di cui ha bisogna un'operazione su foro cieco. Su un foro passante, quel getto frontale esce semplicemente dal lato opposto senza bagnare i taglienti, sprecando il refrigerante. Gli utensili con alimentazione attraverso le scanalature, in cui il refrigerante esce radialmente attraverso le scanalature, sono la scelta giusta per i fori passanti perché inondano i taglienti mentre il refrigerante esce lateralmente.
La direzione della spirale interagisce con l'erogazione del refrigerante. Una spirale sinistra spinge i trucioli davanti all'utensile, il che si adatta agli alesaggi con alimentazione sulle scanalature nei fori passanti; una spirale destra tira i trucioli indietro verso il gambo, il che completa gli alesaggi con alimentazione centrale nei fori ciechi. Per una produzione attenta all'ambiente, anche l'alesatura MQL con utensili compatibili è un'opzione, ma l'evacuazione dei trucioli deve essere monitorata attentamente perché l'MQL fornisce un volume di fluido molto inferiore rispetto al refrigerante ad alta pressione.
Alesaggio con passaggio di refrigerante vs alesaggio standard
Un alesaggio standard si basa su refrigerante esterno e scanalature aperte. Per fori passanti poco profondi in materiali facili, rimane un'opzione ragionevole e a basso costo. La tabella seguente riassume le differenze importanti nella produzione:
| Caratteristica | Alesaggio standard (refrigerante esterno) | Alesaggio con passaggio di refrigerante |
|---|---|---|
| Raffreddamento nella zona di taglio | Basso a medio | Alto |
| Capacità per fori profondi | Limitata (≈3×D) | Fino a ≈8–10×D |
| Evacuazione trucioli | Scadente nei fori profondi | Espulsi con il refrigerante |
| Durata dell'utensile | Baseline | Circa 2–4 volte più lunga |
| Costo iniziale | Inferiore | Superiore |
La regola pratica: se i fori sono più profondi di circa 3×D, ciechi o lavorati in materiali appiccicosi come acciaio inossidabile o leghe di titanio, il design a refrigerazione interna generalmente si ripaga da solo con meno pezzi scartati e meno cambi utensile.
Tolleranza alesaggio H7 e finitura superficiale
La qualità del foro è dove la refrigerazione interna si manifesta nel risultato misurato. I produttori di alesaggi in metallo duro con refrigerazione interna puntano comunemente a una tolleranza del foro H7 (classe IT7) nella produzione standard, con H6 offerto da alcuni produttori per allestimenti più rigidi. I valori di finitura superficiale riportati variano da Ra 1,6 µm fino a Ra 0,4 µm a seconda del materiale, dell'avanzamento e della geometria dell'utensile. Il basso runout — spesso specificato a 3 µm o meno sul diametro di taglio — è un fattore chiave, perché il runout fa sì che l'alesaggio tagli in modo non uniforme e allarghi il foro.
Queste cifre sono capacità dichiarate dai fornitori, non garanzie per ogni configurazione. Raggiungerle in modo costante richiede una macchina e un bloccaggio pezzo rigidi, il corretto margine di alesatura lasciato dal foro pilota, una pressione del refrigerante stabile e avanzamenti adeguati al materiale. Richiedere ai fornitori rapporti di ispezione e dati applicativi per il diametro e il materiale del vostro foro prima di impegnarsi in una classe di tolleranza.
Punti chiave per gli acquirenti
- Abbinare l'utensile al foro: alimentazione centrale per fori ciechi, alimentazione sulle scanalature per fori passanti e confermare che la direzione della spirale supporti l'evacuazione dei trucioli.
- Verificare prima la macchina: la pressione della pompa TSC, i portautensili sigillati, la filtrazione e la concentrazione del refrigerante sono prerequisiti, non aggiornamenti.
- Dimensionare la pressione in base alla profondità: circa 20 bar per fori fino a 5×D e 40–80 bar per 5–10×D.
- Valutare le dichiarazioni di precisione basandosi su prove: richiedere la classe di tolleranza (tipicamente H7), l'intervallo di Ra previsto, la specifica di runout e i rapporti di ispezione.
- Per fori profondi, ciechi o in materiali appiccicosi, confrontare il costo totale per foro — la refrigerazione interna generalmente vince su scarti, rilavorazioni e cambi utensile.


