Punte elicoidali in metallo duro: tipi, scelta, rivestimenti e risoluzione dei problemi nella foratura dei metalli
News Details
Le punte in metallo duro sono lo strumento di foratura standard nella maggior parte delle officine meccaniche moderne, ma il termine copre un'ampia famiglia di utensili progettati per lavori molto diversi. Due punte entrambe etichettate "in metallo duro" possono differire per substrato, rivestimento, sistema di raffreddamento e geometria della punta — e queste differenze determinano se un foro viene realizzato in pochi secondi o rovinato in una singola passata. Questa guida spiega cosa sono le punte in metallo duro, come si confrontano con l'acciaio rapido, come sceglierle per acciaio e acciaio inox, quale rivestimento si adatta a quale materiale, quando i sistemi di raffreddamento interno valgono il costo aggiuntivo e cosa controllare quando un foro viene realizzato in modo non corretto.
Cosa sono le punte in metallo duro e dove trovano applicazione
Le punte in metallo duro integrale sono prodotte lavorando carburo di tungsteno con legante in cobalto. Il materiale è molto più duro e resistente al calore dell'acciaio rapido: i confronti pubblicati sugli utensili riportano comunemente una durezza di circa 89–93 HRA per il metallo duro contro circa 62–67 HRC per l'acciaio rapido, con una resistenza al calore nell'ordine di 1.200 °C contro circa 600 °C. Questa combinazione consente agli utensili in metallo duro di funzionare a velocità di taglio diverse volte superiori rispetto all'acciaio rapido nell'acciaio, comunemente indicate in 80–200 m/min per il metallo duro contro 25–40 m/min per l'acciaio rapido.
Il compromesso è la fragilità. Il metallo duro tollera il calore e l'abrasione ma non gli urti, le vibrazioni o il disallineamento. Una punta in metallo duro utilizzata su una macchina rigida, con un mandrino stabile e una bassa eccentricità manterrà la tolleranza su lunghe serie; la stessa punta in un utensile manuale o su un mandrino usurato potrebbe scheggiarsi al primo foro. I confronti pubblicati indicano una durata dell'utensile in metallo duro di circa 10–20 volte superiore rispetto all'acciaio rapido nell'acciaio, con un prezzo unitario da tre a cinque volte superiore — motivo per cui la decisione viene solitamente presa in base al costo per foro e ai tempi di fermo macchina, piuttosto che sul prezzo di una singola punta.
Tipi di punte in metallo duro
La maggior parte dei cataloghi raggruppa le punte in metallo duro in base alla costruzione e al problema di foratura che risolvono.
- Punte elicoidali in metallo duro integrale sono lo strumento universale per acciaio, ghisa, alluminio e materiali non ferrosi. A gambo cilindrico, rigide e disponibili nelle serie corta, standard e lunga.
- Punte con raffreddamento interno dispongono di canali interni che convogliano il refrigerante al tagliente. Sono la scelta standard per fori profondi e per materiali che producono trucioli lunghi e filamentosi.
- Punte con placca in metallo duro hanno un inserto in metallo duro brasato su un corpo in acciaio. Sono adatte per lavori abrasivi come muratura, alcune ghise e fori di grande diametro, dove un corpo interamente in metallo duro non sarebbe economico.
- Micro-punte sono utensili in metallo duro integrale per fori di piccole dimensioni nell'elettronica, nelle parti medicali e negli strumenti di precisione, dove la velocità elevata del mandrino e la minima eccentricità contano più del avanzamento.
- Punte a gradini eseguono più diametri in un unico utensile, riducendo i cambi utensile su lamiere e parti a parete sottile.
- Punte ad alte prestazioni combinano geometria della scanalatura specifica per applicazione, preparazione del tagliente e rivestimento per acciaio inox, titanio, acciaio temprato e superleghe.
La regola pratica è che la costruzione deve seguire il foro, non la pagina del catalogo: diametro, profondità, tolleranza, materiale e rigidità della macchina insieme indicano una famiglia specifica.
Punte in metallo duro vs acciaio rapido
Il confronto seguente riflette i valori presenti nelle referenze pubblicate sugli utensili. Sono intervalli tipici per orientamento, non garanzie per una punta o una macchina specifica, poiché i risultati dipendono fortemente dal pezzo in lavorazione, dal bloccaggio e dai dati di taglio.
| Caratteristica | Punta in metallo duro integrale | Punta in acciaio rapido |
|---|---|---|
| Durezza | Circa 89–93 HRA | Circa 62–67 HRC |
| Resistenza al calore | Fino a circa 1.200 °C | Fino a circa 600 °C |
| Velocità di taglio nell'acciaio | Comunemente 80–200 m/min | Comunemente 25–40 m/min |
| Tenacità | Bassa; sensibile agli urti e al disallineamento | Alta; tollerante in configurazioni instabili |
| Durata dell'utensile nell'acciaio | Segnalata circa 10–20 volte superiore all'acciaio rapido | Valore di riferimento |
| Costo relativo dell'utensile | Circa 3–5 volte superiore | Il più basso |
| Applicazione tipica | Produzione CNC, tolleranze strette, materiali duri o abrasivi | Foratura manuale, manutenzione, bassi volumi, rigidità limitata |
In pratica, il metallo duro prevale quando la macchina è rigida, la tolleranza è importante, il materiale è duro o abrasivo e i cambi utensile costano più della differenza di prezzo. L'acciaio rapido o l'acciaio rapido al cobalto restano validi per lavori occasionali, foratura manuale, interventi di riparazione e macchine più vecchie con eccentricità che potrebbero scheggiare il tagliente in metallo duro.
Come scegliere una punta per acciaio
L'acciaio non è un materiale unico. L'acciaio dolce, l'acciaio legato, l'acciaio inox e l'acciaio temprano si comportano in modo diverso, quindi la scelta deve seguire un ordine fisso piuttosto che una punta preferita.
- Identificare il gruppo di materiale. Le referenze sugli utensili utilizzano i gruppi ISO — P per gli acciai, M per l'acciaio inox, K per la ghisa, N per i non ferrosi, S per le superleghe e H per i materiali temprati. Il gruppo determina la preparazione del tagliente, il rivestimento e i dati di taglio.
- Scegliere la costruzione della punta. Metallo duro integrale per velocità, precisione e durata in configurazioni stabili; metallo duro con raffreddamento interno per profondità ed evacuazione truciolo; acciaio rapido al cobalto dove la rigidità è limitata o il volume è basso.
- Abbinare la geometria della punta. Una punta a punta divisa a 135° si autocentra, riduce la spinta ed evita che la punta "scivoli" su acciai legati e inox. Una punta a 118° è più versatile ma spesso richiede un foro pilota nei metalli duri.
- Verificare la lunghezza della scanalatura rispetto alla profondità del foro. Le scanalature devono essere più lunghe del foro più lo spessore del materiale, affinché i trucioli possano fuoriuscire; una punta a scanalatura corta in un foro profondo accumula detriti e si surriscalda.
- Decidere il raffreddamento. Il raffreddamento interno è praticamente obbligatorio oltre circa 5×D e diventa indispensabile a 8×D e oltre.
- Scegliere il rivestimento in base al materiale, non in base al colore sulla confezione.
- Confermare rigidità ed eccentricità — bloccaggio, fissaggio e condizioni del mandrino determinano se il metallo duro può essere utilizzato affatto.
- Partire dai dati di taglio del produttore e regolare in base ai trucioli e al carico piuttosto che per tentativi.
Oltre circa 12–13 mm di diametro nell'acciaio duro, una punta elicoidale inizia a riscontrare difficoltà; frese anulari o punte a inserti indicizzabili di solito diventano la soluzione migliore, e la stessa logica si applica quando il foro è grande rispetto alla macchina.
Rivestimenti per punte: TiAlN vs TiN
I rivestimenti sono gestione del calore. Non tagliano, ma limitano la quantità di calore che raggiunge il substrato in metallo duro e l'usura che il fianco dell'utensile subisce. Le tabelle comparative pubblicate riportano comunemente i seguenti valori.
| Rivestimento | Durezza | Temperatura di esercizio | Uso tipico | Da tenere in considerazione |
|---|---|---|---|---|
| TiN | Circa 2.200–2.500 HV | Circa 600 °C | Acciaio al carbonio, ghisa, lavori generali | Si ossida rapidamente ad alta velocità e temperatura |
| TiAlN | Circa 2.800–3.200 HV | Circa 900–1.000 °C | Acciaio inox, acciaio legato, titanio, taglio ad alta velocità e a secco | Rischio di formazione di saldatura sul tagliente nell'alluminio |
| AlTiN | Circa 3.000–3.500 HV | Circa 1.000–1.100 °C | Acciaio temprato, superleghe | Più fragile; non adatto per tagli interrotti |
| DLC | Circa 5.000–8.000 HV | Circa 400–500 °C | Alluminio, leghe di rame, compositi | Si degrada se la zona di taglio raggiunge temperature molto elevate |
L'errore più comune è considerare il TiAlN un aggiornamento universale. Nei lavori su materiali ferrosi lo è, perché l'alluminio nel rivestimento forma un sottile strato di ossido che resiste al calore. Nell'alluminio e in altre leghe non ferrose morbide può risultare svantaggioso: il rivestimento favorisce la saldatura del truciolo e la formazione di depositi sul tagliente, quindi scanalature lucidate, finiture tipo ZrN o DLC sono la scelta migliore. Il TiN rimane un'opzione sensata ed economica per acciaio al carbonio e ghisa, dove le temperature di taglio rimangono moderate.
Punte con raffreddamento interno per fori profondi
L'evacuazione del truciolo è il vero limite sulla profondità del foro. Una volta che i trucioli iniziano ad accumularsi nelle scanalature, la coppia aumenta, il calore si concentra e la punta si rompe o lascia un foro strappato. Le punte con raffreddamento interno risolvono questo problema convogliando il refrigerante attraverso canali interni direttamente al tagliente, in modo che i trucioli vengano spinti fuori dal foro invece di essere ri-tagliati.
Nelle linee guida pubblicate sugli utensili, le famiglie di punte in metallo duro per fori profondi sono disponibili con rapporti lunghezza-diametro di 8×D, 12×D e persino 20×D. Queste non sono intercambiabili con le punte a lunghezza standard: richiedono pressione e portata del refrigerante sufficienti, una corretta selezione del rapporto di profondità e una configurazione rigida. Dove la pressione del refrigerante è inadeguata, la foratura a secco con una punta standard è spesso più affidabile di una punta con raffreddamento interno utilizzata con flusso insufficiente.
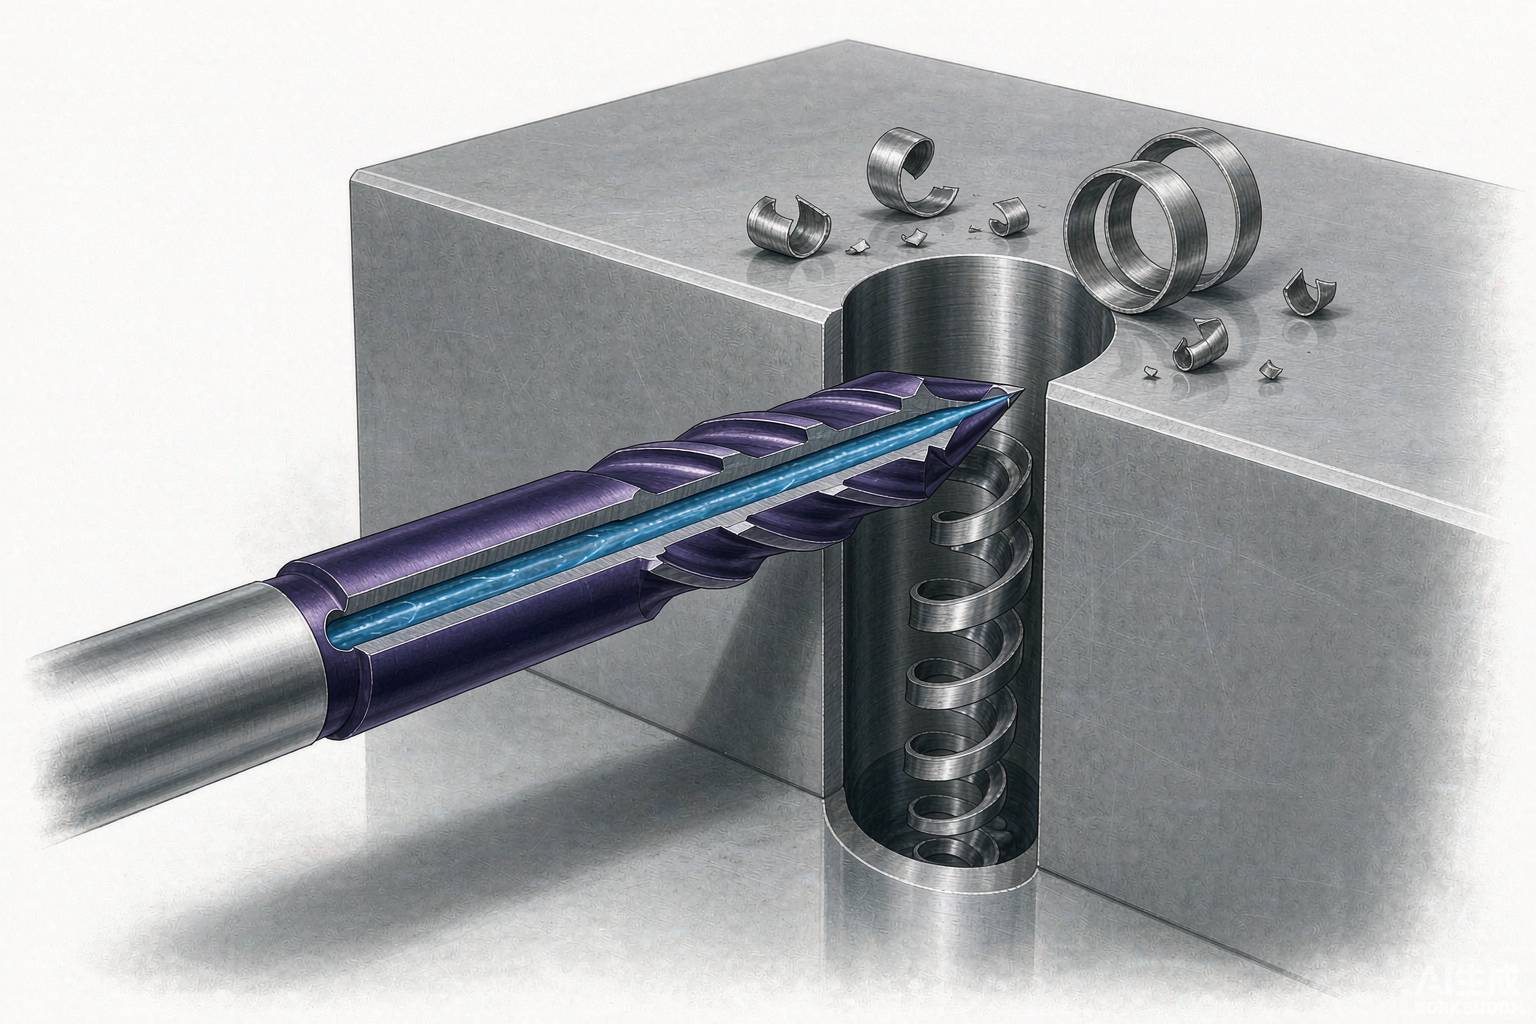
Foratura dell'acciaio inox con punte in metallo duro
L'acciaio inox penalizza la punta sbagliata più dell'acciaio dolce. Le leghe austenitiche si induriscono rapidamente per lavoro, e una punta che sfrega invece di tagliare indurisce la superficie che sta cercando di penetrare. I trucioli lunghi e filamentosi si avvolgono quindi attorno all'utensile, intrappolano il calore e rompono i taglienti.
Le punte in metallo duro per acciaio inox sono solitamente abbinate a design con raffreddamento interno e a una preparazione del tagliente più affilata e positiva rispetto alle punte universali. Le priorità sono l'avanzamento continuo piuttosto che la sosta, refrigerante sufficiente per evacuare i trucioli e raffreddare il tagliente, e dati di taglio che mantengano l'utensile sotto lo strato indurito. L'acciaio rapido al cobalto rimane un'alternativa ragionevole per lavori a basso volume o manuali sull'acciaio inox, dove la sua tenacità conta più della velocità.
Angolo della punta e geometria della punta
L'angolo della punta e il design della scanalatura determinano come la punta penetra e come il truciolo fuoriesce.
- 118° è la punta tradizionale universale. È versatile e tollerante, ma nei metalli duri spesso richiede un foro pilota o un centro di foratura per iniziare con precisione.
- Punta divisa a 135° si autocentra, riduce la spinta e diminuisce lo slittamento. È la scelta comune per acciai legati, inox e lavori CNC dove la precisione della posizione è importante.
- 140° e punte più piatte sono presenti su alcune punte ad alte prestazioni e per materiali temprati, scambiando la facilità di ingresso con la resistenza del tagliente.
- Spessore del nucleo e angolo di elica controllano lo spazio per il truciolo e la rigidità. I materiali tenaci favoriscono nuclei più robusti; le leghe con truciolo lungo richiedono una geometria della scanalatura che allontani rapidamente i trucioli.
La geometria è anche dove la riaffilatura è importante: una punta riaffilata con un angolo della punta diverso non corrisponde più ai dati di taglio per cui è stata acquistata, e le prestazioni calano prima che qualcosa si rompa visibilmente.
Problemi di foratura comuni e soluzioni
| Sintomo | Causa probabile | Azione immediata |
|---|---|---|
| I trucioli otturano le scanalature | Flusso o pressione del refrigerante insufficienti, scanalatura troppo corta per la profondità, avanzamento troppo alto per il tipo di truciolo | Aumentare flusso e pressione del refrigerante, ridurre leggermente l'avanzamento, utilizzare la foratura a tuffo o una punta con raffreddamento interno |
| Scheggiatura o rottura del tagliente | Eccentricità, bloccaggio instabile, avanzamento troppo aggressivo all'ingresso, punta troppo lunga per il diametro | Controllare bloccaggio e allineamento, ridurre la sporgenza, diminuire l'avanzamento all'ingresso, verificare i dati di taglio |
| Fori sovradimensionati o ovalizzati | Punta usurata o rettificata in modo errato, vibrazioni, centratura insufficiente | Ispezionare la geometria della punta, migliorare la rigidità, utilizzare una punta a punta divisa o un foro pilota |
| Parete del foro ruvida o uscita strappata | Formazione di depositi sul tagliente, refrigerante insufficiente, avanzamento troppo basso che causa sfregamento | Abbinare il rivestimento al materiale, aumentare il refrigerante, aumentare l'avanzamento nel taglio |
| Variazioni di colore sul tagliente della punta | Temperatura di taglio troppo alta; rivestimento localmente fallito | Ridurre la velocità, migliorare il raffreddamento, sostituire la punta prima che il substrato venga compromesso |
Il costo per foro mette questi sintomi in prospettiva. Una punta che dura più a lungo ma si rompe in modo imprevedibile è solitamente più costosa di una più economica ritirata secondo programma, perché gli scarti, le rilavorazioni e i tempi di fermo non pianificati costano più dell'utensile. Tracciare la durata dell'utensile, le riaffilature e le interruzioni per pezzo è l'unico modo affidabile per confrontare due punte sullo stesso lavoro.
Domande frequenti
Le punte in metallo duro valgono la pena per una piccola officina?
Dipende dalla macchina piuttosto che dalle dimensioni dell'officina. Se il mandrino è rigido, il bloccaggio è in buone condizioni e i fori vengono realizzati in produzione o su materiale duro, una punta in metallo duro di solito riduce il costo per foro. Per foratura manuale occasionale o configurazioni instabili, il rischio di scheggiatura supera il vantaggio di velocità.
Le punte in metallo duro possono essere utilizzate senza refrigerante?
Alcune leghe rivestite sono progettate per il taglio a secco o a quantità minima di lubrificante in materiali specifici, ma la maggior parte della foratura in metallo duro si basa sul refrigerante per il controllo del calore e l'evacuazione del truciolo. Tagliare a secco con una punta in metallo duro universale nell'acciaio di solito riduce drasticamente la durata dell'utensile.
Quale rivestimento dovrebbe essere utilizzato per l'alluminio?
Le scanalature lucidate, le finiture tipo ZrN o DLC sono le scelte abituali. Il TiAlN è generalmente evitato perché favorisce la formazione di depositi sul tagliente sull'alluminio, che porta a una finitura del foro scadente e dimensioni instabili.
Cosa significa per gli acquirenti
La scelta si riduce a quattro domande: quale materiale, quanto profondo, quanto stretto, e quanto è rigida la macchina. Rispondere a queste e la famiglia di punte, il rivestimento e il design del raffreddamento ne conseguono. Le punte acquistate solo in base al prezzo tendono a essere riacquistate spesso; le punte abbinate al processo tendono ad essere acquistate una volta sola e riaffilate.


