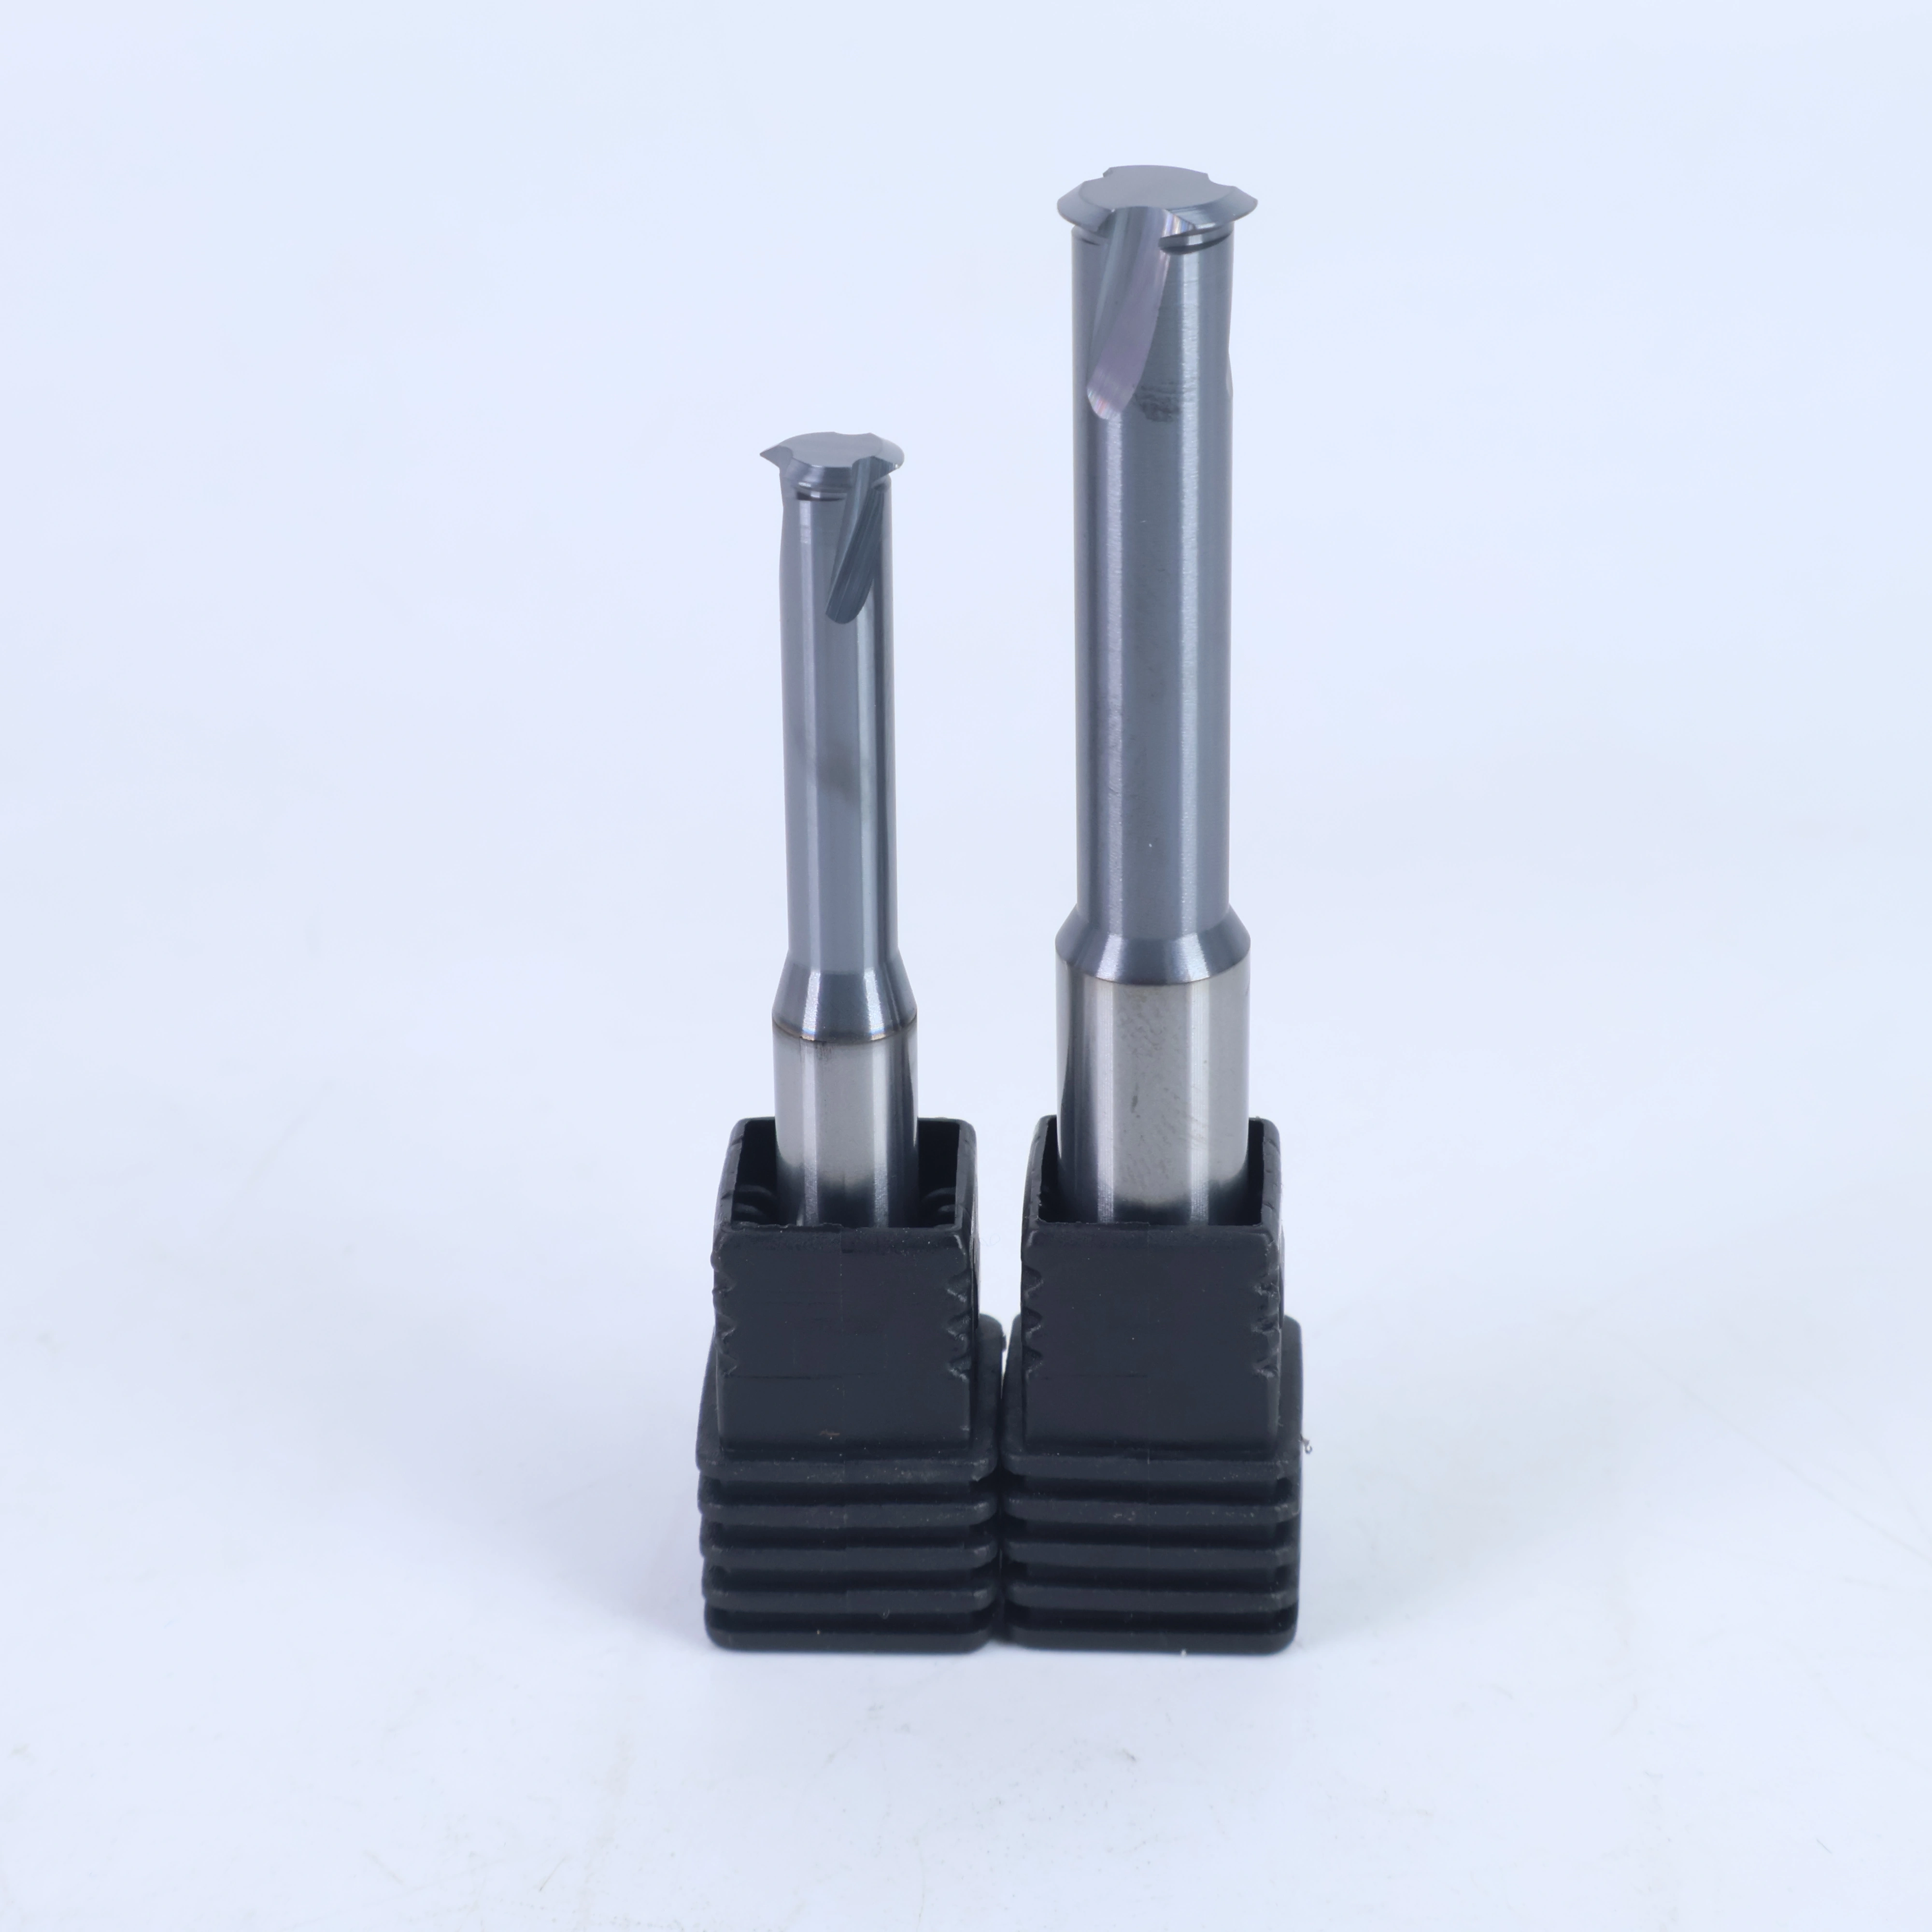
La fresa per filettare a un solo dente è una fresa per filettare in metallo duro integrale con un unico dente di taglio, utilizzata nei centri di lavoro CNC per produrre filetti metrici ISO a 60° tramite interpolazione elicoidale. Poiché un solo dente è impegnato nel taglio alla volta, lo stesso utensile può essere programmato per qualsiasi passo entro il suo campo di lavoro, pertanto un magazzino utensili ridotto può coprire un'ampia gamma di dimensioni di filetti. Ciò la rende la scelta pratica per le officine di produzione, i lavori di prototipazione e riparazione, fori profondi, parti a parete sottile e leghe difficili da lavorare, dove la sostituzione dell'utensile per ogni dimensione di filetto rappresenta il costo reale.
La fresatura dei filetti crea una filettatura come traiettoria anziché come sagoma. La fresa entra nel foro preparato, segue un percorso di interpolazione elicoidale la cui Advance corrisponde al passo del filetto e genera il profilo in uno o più passaggi radiali lungo la parete del foro. Su un utensile a un solo dente, il diametro finito della filettatura viene controllato tramite compensazione dell'utensile nel programma: quando un calibro indica che il filetto è troppo stretto o troppo largo, l'operatore regola il valore di compensazione e rilancia la parte invece di cambiare utensile. Anche il passo deriva dal programma, pertanto una singola fresa lavora M8×1.25, M8×1.0 e un passo non standard senza alcuna modifica all'utensileria.
La geometria a dente singolo mantiene breve l'arco di contatto, il che comporta conseguenze da valutare prima dell'ordine. Le forze di taglio e la pressione radiale rimangono basse, quindi l'utensile si comporta bene su pareti sottili, sporgenze lunghe, dispositivi di fissaggio leggeri e leghe dure, dove una fresa a più denti tende a vibrare. Con un solo dente invece di tre o quattro, ci sono meno spigoli che possono scheggiarsi e minor rischio che la fresa si blocchi in un foro cieco; e se un utensile dovesse guastarsi, un piccolo corpo in metallo duro integrale è molto più facile da rimuovere da un pezzo costoso rispetto a un maschio rotto. Il compromesso è il tempo ciclo: un filetto completo richiede diversi passaggi elicoidali, quindi una fresa a un solo dente è più lenta per pezzo rispetto a un utensile a più denti che forma l'intero filetto in circa un giro. La produzione ad alto volume su una macchina rigida favorisce quindi il design a più denti, mentre il lavoro misto, a basso volume o scomodo favorisce quello a dente singolo.
Il confronto che gli acquirenti fanno di solito per primo è con la maschiatura, non con un'altra fresa per filettare. Un maschio è veloce in un foro passante in un materiale morbido, ma è dedicato a una specifica filettatura, carica pesantemente il pezzo e si spezza nei fori ciechi profondi — e un maschio spezzato in un inserto per stampi o in un corpo valvola spesso rovina il pezzo. La fresatura dei filetti richiede una macchina in grado di interpolare un'elica, impiega più tempo per foro e in cambio fornisce un filetto la cui dimensione può essere corretta nel programma, la cui forma può essere prodotta in materiali che usurano i maschi e il cui utensile può essere ritirato se il processo va storto. Per lotti piccoli e misti, o per i pezzi costosi da scartare, questo scambio di solito vale la pena.
I filetti metrici sono indicati dalla lettera M seguita dal diametro nominale e dal passo, ad esempio M8×1.25 per la serie grossa e M8×1.0 per la serie fine. Entrambi utilizzano il profilo base a 60° di ISO 68-1 e le combinazioni di diametro e passo di ISO 261. Il diametro nominale è una designazione, non una dimensione misurata e non il diametro della fresa, pertanto il disegno del componente determina la dimensione del foro, la profondità del filetto e il gioco necessario alla fresa. Le tabelle seguenti coprono la serie 580 in tre lunghezze: standard, 75L e 100L. Ogni dimensione è rettificata con una punta di filettatura a 60° per fresare filetti in fori in cui la durezza del pezzo rimane inferiore a HRC45.
Adatto per la lavorazione di filetti in fori profondi in materiali con durezza fino a HRC 45°.
Serie 580, lunghezza standard (M0.8 a M20)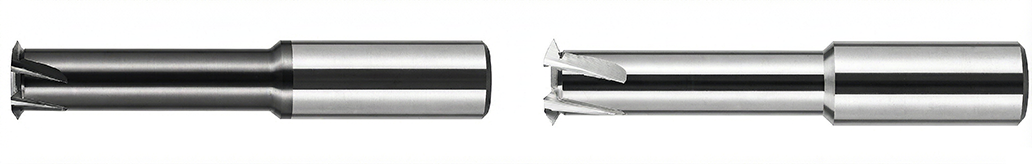
| Filetto (M) |
Passo (TPI) |
Diametro di taglio (mm) |
Lunghezza scanalature (mm) |
Diametro codolo (mm) |
Lunghezza totale (mm) |
Taglienti |
Codice ordine acciaio |
Codice ordine alluminio |
| M0.8*0.2 |
0.2 |
0.55 |
2.8 |
4 |
50 |
3 |
EC0044 |
580DM215 |
| M1.0x0.25 |
0.25 |
0.7 |
3.1 |
4 |
50 |
3 |
EC0010 |
580DM165 |
| M1.2x0.25 |
0.25 |
0.9 |
3.8 |
4 |
50 |
3 |
EC0011 |
580DM166 |
| M1.4x0.3 |
0.3 |
1.05 |
4.4 |
4 |
50 |
3 |
EC0012 |
580DM167 |
| M1.6X0.35 |
0.35 |
1.2 |
5.0 |
4 |
50 |
3 |
EC0013 |
580DM168 |
| M1.8x0.35 |
0.35 |
1.4 |
5.6 |
4 |
50 |
3 |
EC0014 |
580DM169 |
| M2.0x0.4 |
0.4 |
1.5 |
6.2 |
4 |
50 |
3 |
EC0015 |
580DM170 |
| M2.5x0.45 |
0.45 |
1.95 |
7.7 |
4 |
50 |
3 |
EC0016 |
580DM171 |
| M3x0.5 |
0.5 |
2.4 |
9 |
4 |
50 |
3 |
EC0017 |
580DM172 |
| M3.5x0.6 |
0.6 |
2.75 |
10 |
4 |
50 |
3 |
EC0018 |
580DM173 |
| M4x0.7 |
0.7 |
3.15 |
12 |
4 |
50 |
3 |
EC0019 |
580DM174 |
| M5x0.8 |
0.8 |
4 |
15 |
4 |
50 |
3 |
EC0020 |
580DM175 |
| M6x1.0 |
1.0 |
4.8 |
19 |
6 |
50 |
3 |
EC0021 |
580DM176 |
| M8x1.25 |
1.25 |
6 |
22 |
6 |
50 |
3 |
EC0022 |
580DM177 |
| M10x1.5 |
1.5 |
8 |
30 |
8 |
60 |
3 |
EC0023 |
580DM178 |
| M12x1.75 |
1.75 |
9.4 |
38 |
10 |
75 |
4 |
EC0039 |
580DM180 |
| M14x2.0 |
2.0 |
10.2 |
38 |
12 |
75 |
4 |
EC0040 |
580DM181 |
| M16x2.0 |
2.0 |
13 |
39 |
14 |
80 |
4 |
EC0041 |
580DM182 |
| M18x2.5 |
2.5 |
14.5 |
50 |
16 |
90 |
4 |
EC0042 |
580DM183 |
| M20x2.5 |
2.5 |
16 |
54 |
16 |
90 |
5 |
EC0043 |
580DM184 |
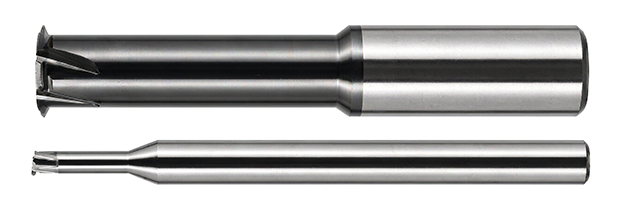
Lunghezza estesa 75L (M1.4 a M10)
| Filetto (grosso) |
Passo (mm) |
Diametro di taglio (mm) |
Lunghezza scanalature (mm) |
Diametro codolo (mm) |
Lunghezza totale (mm) |
Taglienti |
Codice ordine acciaio |
Codice ordine alluminio |
| M1.4x0.3 |
0.3 |
1.05 |
5 |
4 |
75 |
3 |
75DM162 |
580DDM445 |
| M1.6X0.35 |
0.35 |
1.2 |
6 |
4 |
75 |
3 |
75DM163 |
580DDM446 |
| M2.0x0.4 |
0.4 |
1.5 |
8 |
4 |
75 |
3 |
75DM164 |
580DDM447 |
| M2.5x0.45 |
0.45 |
1.95 |
10 |
4 |
75 |
3 |
75DM165 |
580DDM448 |
| M3x0.5 |
0.5 |
2.4 |
12 |
4 |
75 |
3 |
75DM166 |
580DDM449 |
| M4x0.7 |
0.7 |
3.15 |
16 |
4 |
75 |
3 |
75DM167 |
580DDM450 |
| M5x0.8 |
0.8 |
4 |
20 |
6 |
75 |
3 |
75DM168 |
580DDM451 |
| M6x1.0 |
1.0 |
4.8 |
24 |
6 |
75 |
3 |
75DM169 |
580DDM452 |
| M8x1.25 |
1.25 |
6 |
32 |
6 |
75 |
3 |
75DM170 |
580DDM453 |
| M10x1.5 |
1.5 |
8 |
35 |
8 |
75 |
3 |
75DM171 |
580DDM454 |
Lunghezza estesa 100L (M1.4 a M14)
| Filetto (grosso) |
Passo (mm) |
Diametro di taglio (mm) |
Lunghezza scanalature (mm) |
Diametro codolo (mm) |
Lunghezza totale (mm) |
Taglienti |
Codice ordine acciaio |
Codice ordine alluminio |
| M1.4x0.3 |
0.3 |
1.05 |
5 |
4 |
100 |
3 |
100DM164 |
580CDM013 |
| M1.6X0.35 |
0.35 |
1.2 |
6 |
4 |
100 |
3 |
100DM165 |
580CDM014 |
| M2.0x0.4 |
0.4 |
1.5 |
8 |
4 |
100 |
3 |
100DM166 |
580CDM015 |
| M2.5x0.45 |
0.45 |
1.95 |
10 |
4 |
100 |
3 |
100DM167 |
580CDM016 |
| M3x0.5 |
0.5 |
2.4 |
12 |
4 |
100 |
3 |
100DM168 |
580CDM017 |
| M4x0.7 |
0.7 |
3.15 |
16 |
4 |
100 |
3 |
100DM169 |
580CDM018 |
| M5x0.8 |
0.8 |
4 |
20 |
6 |
100 |
3 |
100DM170 |
580CDM019 |
| M6x1.0 |
1.0 |
4.8 |
24 |
6 |
100 |
3 |
100DM171 |
580CDM020 |
| M8x1.25 |
1.25 |
6 |
32 |
6 |
100 |
3 |
100DM172 |
580CDM021 |
| M10x1.5 |
1.5 |
8 |
40 |
8 |
100 |
3 |
100DM173 |
580CDM022 |
| M12x1.75 |
1.75 |
9.4 |
48 |
10 |
100 |
4 |
100DM174 |
580CDM023 |
| M14x2.0 |
2.0 |
10 |
50 |
10 |
100 |
4 |
100DM175 |
580CDM024 |