Fresatura di filetti vs maschiatura: come scegliere il metodo di filettatura corretto
News Details
Che cosa sono la filettatura con maschiatura e la fresatura di filetti?
La maschiatura e la fresatura di filetti sono i due modi più comuni per ricavare una filettatura interna su una macchina CNC, e rimuovono il metallo secondo modalità fondamentalmente diverse.
La maschiatura utilizza un maschio — un utensile filettato con scanalature assiali — che entra in un foro pre-trapanato e ricava il profilo completo della filettatura in una singola passata. Il maschio ruota e avanza con un avanzamento corrispondente al proprio passo, in modo che ogni fianco della filettatura sia impegnato contemporaneamente. Si tratta di un processo diretto a una fase: un maschio per una dimensione di filetto, dentro e fuori.
La fresatura di filetti utilizza una fresa di diametro inferiore, tipicamente una fresa per filetti in metallo duro integrale, che entra nel foro e si muove lungo la parete interna seguendo un percorso di interpolazione elicoidale. La filettatura viene generata progressivamente, un’orbita alla volta, con ogni rivoluzione completa che fa avanzare la fresa di un passo. Poiché la fresa è più piccola del foro finito, esiste spazio aperto intorno all’utensile per il deflusso dei trucioli, e il carico di taglio rimane contenuto per tutta la passata.
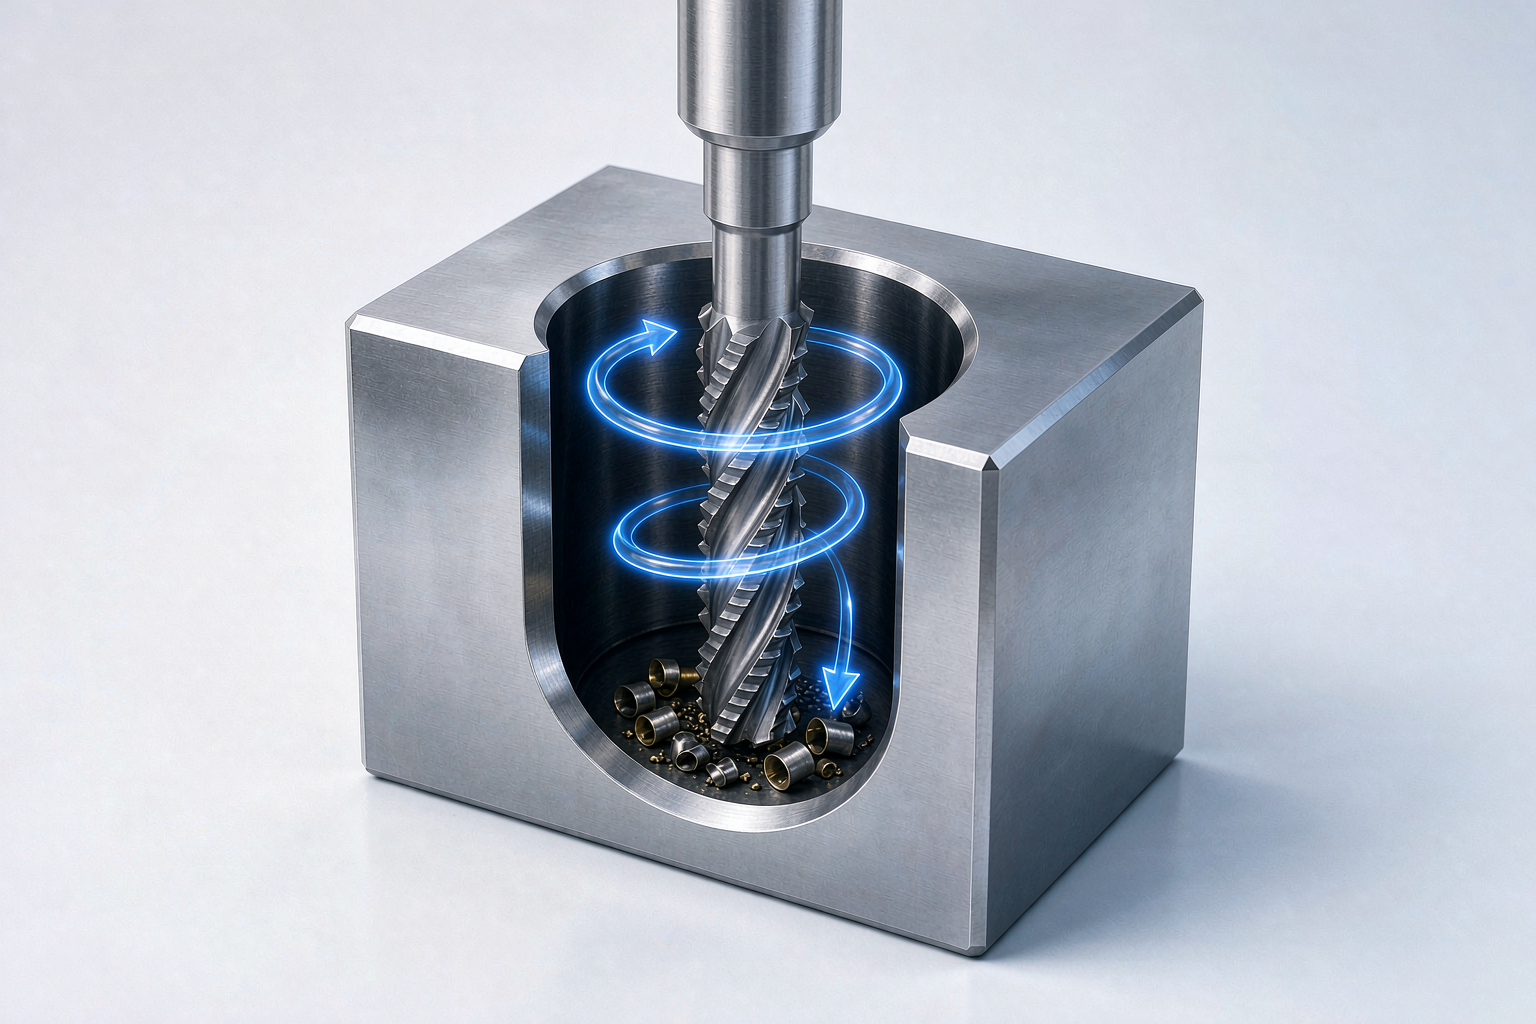
La differenza pratica che deriva da queste due azioni di taglio determina tutto il resto di questo articolo: un maschio è impegnato nel taglio completo in un solo contatto, mentre una fresa per filetti può regolare, fermarsi o ritirarsi in qualsiasi punto. Quanto questo sia importante dipende dal particolare, dal materiale e dal volume di produzione.
Fresatura di filetti vs maschiatura: confronto a fianco
La tabella seguente riassume come i due metodi si confrontino sui fattori che più spesso determinano la scelta.
| Fattore | Fresatura di filetti | Maschiatura |
|---|---|---|
| Tempo ciclo | Più lento per foro, specialmente su filetti piccoli | Veloce, ideale per fori ripetuti della stessa dimensione |
| Rischio di rottura utensile | Basso — la fresa può ritirarsi e il foro può essere rilavorato | Maggiore — un maschio rotto in un particolare finito è costoso da rimuovere |
| Fori ciechi | Eccellente — i filetti possono raggiungere vicino al fondo | Limitato dal cono di guidata del maschio, dall’ammassamento dei trucioli e dallo spazio di svuotamento |
| Materiali duri | Il taglio progressivo mantiene i carichi bassi in leghe dure o tenaci | Impegnativa; richiede maschi speciali e condizioni controllate |
| Flessibilità sulla dimensione del filetto | Una sola fresa può coprire più diametri dello stesso passo | Un maschio per ogni dimensione e passo |
| Qualità del filetto | Buona finitura superficiale; diametro di passo regolabile nel programma | Buona quando le condizioni sono corrette, ma la dimensione dipende dal maschio |
| Filetti di grande diametro | Conveniente; le forze di taglio rimangono moderate | Maschi grandi diventano costosi e impegnativi |
| Setup e programmazione | Richiede interpolazione elicoidale e un programma collaudato | Semplice; funziona con cicli di maschiatura standard |
Nessuna singola riga vince il confronto da sola. La domanda giusta è quale di questi fattori domina nella tua applicazione.
Quando usare la fresatura di filetti
La fresatura di filetti si afferma in quattro situazioni che ricorrono frequentemente nella lavorazione di precisione.
Fori ciechi con impegno profondo della filettatura
In un foro cieco, un maschio necessita di spazio di guida per l’estremo smussato, spazio per i trucioli e clearance prima di toccare il fondo — il che spesso significa che la filettatura utile si ferma prima di dove il progetto la vorrebbe. Una fresa per filetti taglia con l’estremità e il lato dell’utensile lungo un percorso controllato, quindi il filetto può estendersi molto più vicino al fondo del foro, e i trucioli non sono spinti davanti a un utensile a profilo completo.
Materiali difficili da lavorare
Negli acciai inossidabili, nelle leghe di titanio e in altri materiali duri o indurenti da lavoro, l’impegno a profilo completo di un maschio genera una coppia e un calore elevati in una sola passata — la combinazione classica per un maschio rotto. La fresatura di filetti distribuisce il taglio su diverse orbite leggere, mantenendo più basse forze di taglio e calore. In pezzi di costo elevato, evitare un solo scarto può ripagare il tempo ciclo più lungo molte volte.
Molteplici dimensioni di filetto con caratteristiche comuni
Una singola fresa per filetti può spesso coprire diversi diametri dello stesso passo, semplicemente modificando l’orbita programmata. Per le officine che gestiscono lavori misti, questo sostituisce cassetti di maschi con una o due frese e una libreria di programmi — cambi utensile minori, minore inventario e cambi più rapidi.
Pezzi di alto valore o difficili da rilavorare
Dove un pezzo scartato significa ore di lavorazione perse — componenti aerospaziali, pezzi medicali, grandi carpenterie — la sicurezza del processo conta più della velocità grezza. La fresatura di filetti offre un percorso di recupero che la maschiatura non ha: se la dimensione è fuori tolleranza, l’operatore regola un’offset e ritaglia la filettatura in sede.
Vantaggi e svantaggi della fresatura di filetti
I vantaggi della fresatura di filetti conseguono direttamente dalla sua azione di taglio progressivo:
- Basso rischio di rottura e rilavorazione in macchina — le regolazioni di dimensione si effettuano nel programma, senza filettature incrociate
- Una sola fresa per più diametri dello stesso passo, riducendo l’inventario utensili
- Filetti vicini al fondo di fori ciechi senza geometrie speciali del maschio
- Carichi di taglio più bassi e stabili nei materiali difficili
- Migliore finitura superficiale, perché il filetto viene fresato piuttosto che formato in un’unica pesante passata
- Possibilità di ricavare sia filetti interni sia esterni con l’utensileria adatta
Gli svantaggi sono altrettanto reali e vanno soppesati con onestà:
- Tempo ciclo più lento rispetto alla maschiatura, specialmente su fori piccoli e ripetuti
- Programmazione più impegnativa — la macchina deve supportare l’interpolazione elicoidale su tutti e tre gli assi
- Prezzo di acquisto per utensile più elevato rispetto a un maschio standard
- Le frese per filetti molto piccole sono delicate; per diametri molto piccoli in materiali duttili, un maschio può rimanere la scelta pratica
- I risultati dipendono dalla rigidità del setup — un setup scadente erode il vantaggio di qualità
Quando la maschiatura rimane comunque la scelta giusta
Niente di tutto ciò rende obsoleta la maschiatura. Per la produzione ad alto volume di filetti standard in materiali a facile lavorazione, la maschiatura rimane il percorso più rapido ed economico. Un foro passante M8 in acciaio dolce, ripetuto migliaia di volte su una macchina ben mantenuta, è esattamente il lavoro per cui un maschio è progettato: un utensile, un movimento, minimo sforzo di programmazione.
La maschiatura ha senso anche quando la macchina non può eseguire un’interpolazione elicoidale affidabile, quando l’officina utilizza cicli semplici di maschiatura su macchine più vecchie, o quando la tolleranza del filetto non è critica e il budget utensili è limitato. Una strategia di filettatura bilanciata usa entrambi i metodi: maschi per il lavoro veloce e ripetibile, e frese per filetti dove flessibilità, difficoltà del materiale o rischio di scarto giustificano il tempo ciclo aggiuntivo.
Fresatura di filetti vs maschiatura costo: oltre il prezzo dell’utensile
Confrontare le etichette di prezzo di un maschio e di una fresa per filetti è il confronto più semplice da fare e il più fuorviante. Un maschio costa meno, e per foro in materiali facili di solito produce il filetto più economico. Il quadro dei costi totali aggiunge diversi fattori:
- Esposizione allo scarto. Quando un maschio si rompe in un pezzo quasi finito, la perdita è il valore di tutto ciò che è già stato fatto su quel particolare — non il prezzo del maschio. Su pezzi di alto valore, una sola rottura evitata può compensare la differenza di prezzo per un intero kit di utensili.
- Inventario. Una fresa per filetti che copre più diametri sostituisce un set di maschi, riducendo scorta, cambi utensile e il rischio di prendere un maschio usurato o di dimensione sbagliata.
- Rilavorazione e fermo macchina. Un filetto fresato leggermente fuori tolleranza viene corretto in macchina con una variazione di offset. Un foro maschiato sovradimensionato o sottodimensionato di solito significa rilavorazione a mano fuori macchina — oppure scarto.
- Consumo utensile. I maschi si usurano a ogni foro in materiali abrasivi o duri; una fresa per filetti in metallo duro distribuisce l’usura su più metallo rimosso per tagliente, il che può favorire la fresatura su lavorazioni lunghe in leghe tenaci.
Per lavori di volume medio-basso con dimensioni di filetto varie, materiali difficili o pezzi costosi, il costo totale spesso favorisce la fresatura di filetti. Per lunghe lavorazioni di filetti identici e standard in materiali facili, la maschiatura mantiene di solito il costo più basso per foro.
Scegliere la fresa per filetti in metallo duro giusta
Una volta che l’applicazione richiede la fresatura di filetti, la scelta dell’utensile determina se il processo realizza il suo potenziale. I controlli chiave prima dell’ordine:
- Corrispondenza del materiale. Metallo duro integrale a grana fine con un rivestimento adatto al materiale del pezzo — lo stesso principio valido per frese e punte — mantiene l’usura del tagliente prevedibile in acciai inossidabili, titanio e acciai temprati.
- Intervallo di passo e profilo della filettatura. Confermare l’intervallo di passo consentito dalla fresa e lo standard di filettatura per ogni dimensione che dovrà produrre. Condividere un diametro nominale non rende due passi intercambiabili.
- Raggiungimento e clearance del collo. Fori profondi o ciechi necessitano di una lunghezza di scanalatura adeguata e di clearance del collo in modo che il filetto possa essere ricavato a profondità senza che il gambo o il portautensile interferiscano.
- Diametro minimo del foro. La fresa e il suo collo devono fisicamente entrare nel foro più piccolo nella lista lavori.
- Capacità della macchina. Un’interpolazione elicoidale affidabile e rigidità adeguata sono prerequisiti; verificare il programma e il setup prima di impegnare la produzione.
Lavorare con un produttore che produce utensili per filettatura in metallo duro integrale internamente accorcia questo ciclo. Qinrui Precision Tools (Changzhou Qinrui Precision Tools Co., Ltd.), un produttore di utensili da taglio in metallo duro integrale con sede a Changzhou, Cina, produce frese, punte, alesatori, frese per filetti e utensili conformati non standard su misura per applicazioni automotive, aerospaziali e di automazione macchinario, e può fornire frese per filetti abbinate a materiali e standard di filettatura specifici — inclusi utensili conformati dove una dimensione di catalogo non è adatta.
FAQ
Una fresa per filetti può sostituire un maschio in un processo esistente?
Tecnicamente sì nella maggior parte delle applicazioni CNC, ma la domanda migliore è se aggiunga valore. Se la maschiatura attuale è stabile, veloce e senza problemi, mantenerla. Passare alla fresatura di filetti quando il controllo della dimensione, il rischio di rottura, la profondità del filetto o la difficoltà del materiale costano tempo o denaro reali.
Le frese per filetti necessitano di un foro pre-trapanato?
La fresatura di filetti standard taglia in un foro esistente, quindi il foro viene prima trapanato. Alcuni utensili specializzati possono trapana, filettare e smussare in un unico setup, ma per la maggior parte dei lavori un pre-foro correttamente dimensionato rimane parte del processo.
La fresatura di filetti è praticabile per filetti piccoli?
Può esserlo, con attenzione: le frese per filetti molto piccole sono più delicate e meno tolleranti verso il runout. Per diametri molto piccoli in materiali facili, la maschiatura rimane spesso la scelta più robusta.
Quale metodo produce un filetto migliore?
La fresatura di filetti produce generalmente una finitura più pulita e offre controllo diretto del diametro di passo tramite regolazione dell’offset. Un maschio affilato e applicato correttamente in materiale adatto produce anch’esso filetti validi — la differenza è che la qualità della fresatura può essere corretta in macchina, mentre la qualità della maschiatura dipende dalle condizioni impostate prima della prima rivoluzione.


